Dalam industri Aluminium Die Casting, proses casting yang dipilih memengaruhi kualitas komponen, konsistensi produksi, kebutuhan finishing, serta biaya manufaktur. Low Pressure Die Casting (LPDC) menggunakan tekanan gas yang relatif rendah untuk mendorong Molten Aluminium dari holding furnace menuju Die melalui saluran pengisian (filling passage) yang umumnya terhubung dari bagian bawah.
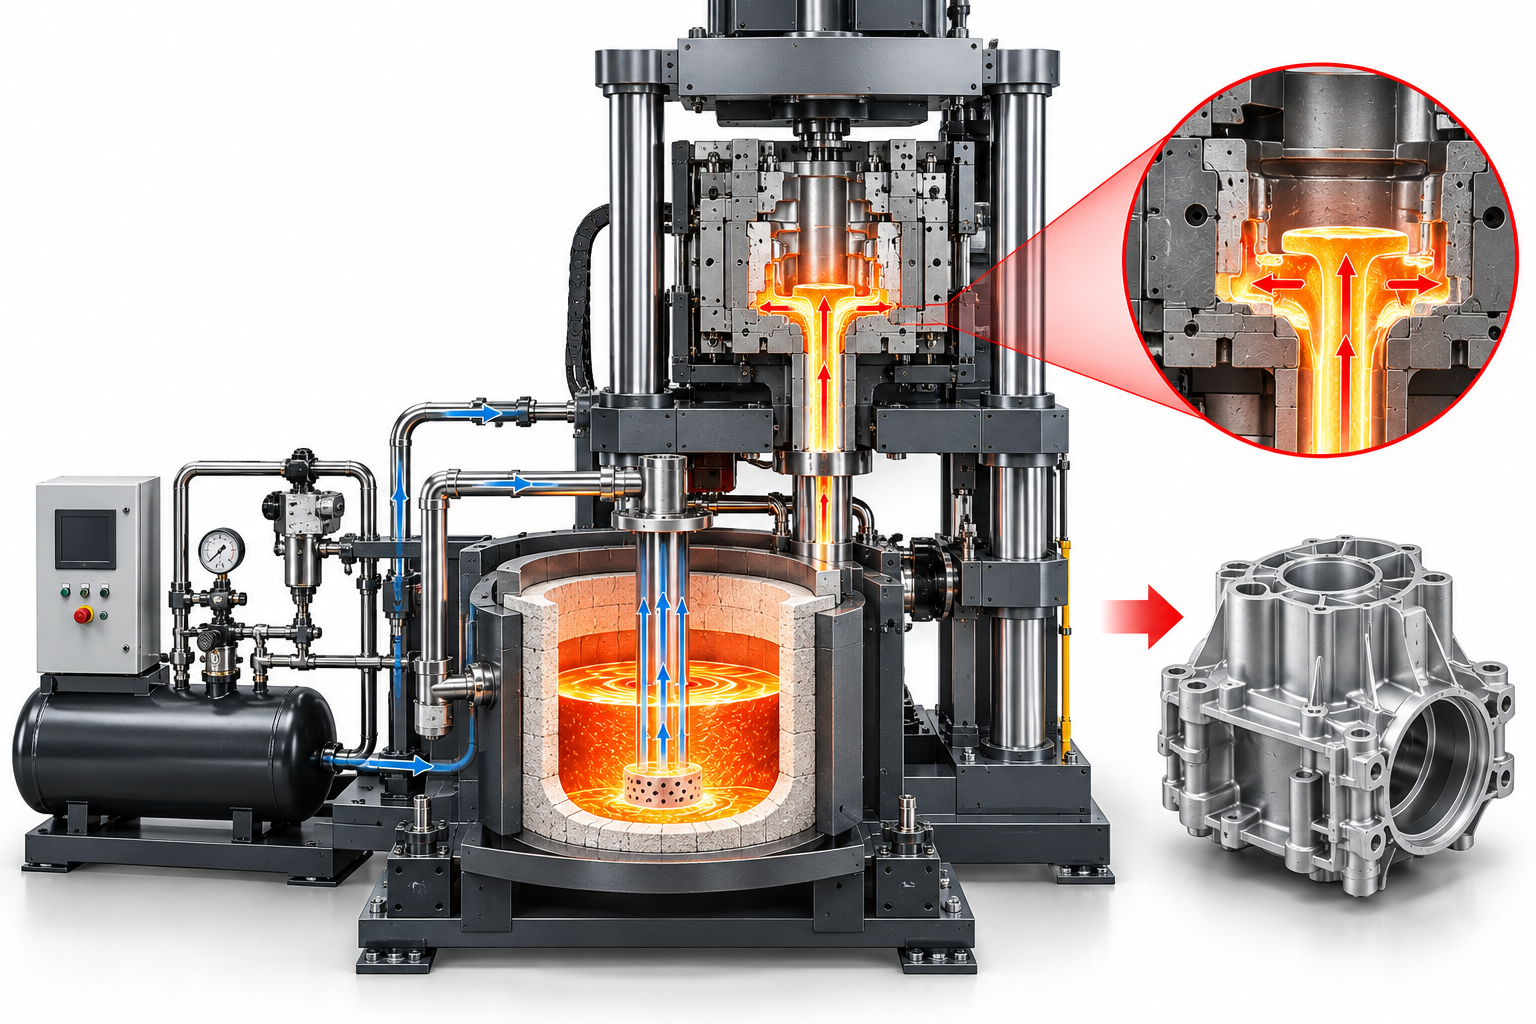
Berbeda dengan High Pressure Die Casting (HPDC), yang menginjeksikan molten metal dengan kecepatan tinggi menggunakan sistem Shot Sleeve dan Plunger, LPDC mengandalkan peningkatan tekanan secara terkontrol untuk mengisi cavity pada Die. Mekanisme ini memungkinkan proses pengisian yang lebih terkendali serta mendukung pengaturan proses solidification.
Memahami LPDC sangat penting karena kualitas hasil casting tidak hanya ditentukan oleh desain Die. Pengaturan tekanan, temperatur Molten Aluminium, temperatur Die, kecepatan pengisian, serta kondisi Solidification juga memengaruhi hasil akhir.
1. Apa itu Low Pressure Die Casting?
Low Pressure Die Casting (LPDC) adalah proses casting yang menggunakan tekanan gas untuk mendorong Molten Aluminium dari furnace menuju cavity pada Die yang berada di atasnya.
Pada konfigurasi yang umum digunakan, operator menutup holding furnace dengan sebuah penutup. Riser Tube menghubungkan molten metal di dalam furnace dengan Die. Ketika sistem memberikan tekanan gas pada ruang di atas permukaan molten metal, tekanan tersebut mendorong Molten Aluminium naik melalui Riser Tube hingga masuk ke dalam cavity pada Die.
Setelah Molten Aluminium mengisi cavity pada Die, sistem mempertahankan tekanan selama proses Solidification sesuai dengan kebutuhan proses. Setelah logam membeku dan hasil casting memiliki kekuatan yang memadai, sistem menurunkan tekanan secara bertahap dan terkontrol. Bergantung pada desain sistem dan urutan proses, Molten Aluminium yang tersisa di saluran pengisian dapat kembali ke furnace.
Setelah Molten Aluminium mengisi cavity pada Die, sistem mempertahankan tekanan selama proses solidification sesuai dengan kebutuhan proses. Setelah logam membeku dan hasil casting memiliki kekuatan yang memadai, sistem menurunkan tekanan secara bertahap dan terkontrol. Bergantung pada desain sistem dan urutan proses, Molten Aluminium yang tersisa di saluran pengisian dapat kembali ke furnace.
1.1 Komponen Utama Sistem LPDC
Holding Furnace
Menampung Molten Aluminium dan menjaga kestabilan temperaturnya selama proses berlangsung. Stabilitas temperatur dan kondisi molten metal memengaruhi karakteristik pengisian serta kualitas hasil casting.
Riser Tube
Menghubungkan Molten Aluminium di dalam furnace dengan Die. Material dan kondisi Riser Tube harus sesuai dengan temperatur proses dan lingkungan operasional.
Die dan Die Cavity
Menentukan geometri komponen. Temperatur Die, sistem venting, dan desain cavity memengaruhi proses pengisian molten metal serta solidification.
Sistem Pengendalian Tekanan (Pressure Control System)
Mengendalikan profil tekanan gas untuk mendorong Molten Aluminium naik, mengisi Die, mempertahankan tekanan selama proses solidification, dan menurunkan tekanan pada akhir siklus produksi.
2. Cara Kerja Proses LPDC
LPDC menggunakan perbedaan tekanan untuk mengalirkan Molten Aluminium dari furnace menuju Die. Tekanan tidak hanya digunakan untuk mengisi cavity, tetapi juga dapat membantu mempertahankan suplai logam selama proses solidification.
2.1 Persiapan Die dan Molten Aluminium
Sebelum proses casting dimulai, operator membersihkan dan menyiapkan Die, kemudian memanaskannya hingga mencapai kondisi operasional yang sesuai. Jika diperlukan, Die Coating diaplikasikan untuk mengendalikan perpindahan panas, melindungi permukaan Die, dan mempermudah pelepasan hasil casting.
Operator menyiapkan Molten Aluminium pada temperatur yang sesuai dengan jenis paduan dan kebutuhan komponen. Pengendalian temperatur, kebersihan molten metal, serta proses Melt Treatment seperti degassing berperan penting dalam persiapan material.
2.2 Pengisian Riser Tube
Pressure Control System memberikan tekanan gas pada ruang di atas permukaan Molten Aluminium di dalam furnace. Tekanan ini mendorong logam naik melalui Riser Tube menuju saluran masuk Die. Sistem harus meningkatkan tekanan secara terkontrol untuk mencegah pergerakan logam yang terlalu cepat atau lonjakan aliran secara tiba-tiba.
2.3 Pengisian Die Cavity
Setelah Molten Aluminium mencapai saluran masuk, sistem mengatur tekanan agar logam mengalir masuk dan mengisi cavity pada Die secara terkontrol. Faktor-faktor penting yang perlu diperhatikan meliputi Pressure Ramp Profile, Metal Flow Velocity, temperatur Molten Aluminium dan Die, geometri Runner dan Gate, serta sistem venting yang memungkinkan udara keluar dari cavity.
Pengisian yang stabil membantu mengurangi risiko air entrapment, terbentuknya folded oxide films, dan pengisian yang tidak sempurna (incomplete filling). Namun, laju pengisian tetap harus cukup tinggi untuk mencegah molten metal mengalami solidification sebelum seluruh cavity terisi.
2.4 Pressure Holding dan Proses Solidification
Setelah Molten Aluminium mengisi cavity pada Die, sistem mempertahankan tekanan selama periode tertentu. Tahap ini disebut Pressure Holding. Pressure Holding.
Seiring proses solidification, volume Molten Aluminium mengalami penyusutan. Mempertahankan tekanan dapat membantu mendorong tambahan logam cair melalui jalur pengumpanan (feeding path) selama jalur tersebut masih terbuka dan logam di dalamnya masih dalam kondisi cair. Hal ini mendukung proses feeding dan dapat membantu mengurangi shrinkage porosity pada area yang terdampak penyusutan.
Efektivitas mekanisme ini bergantung pada desain Die, urutan solidification, temperatur, profil tekanan, serta kemampuan mempertahankan jalur pengumpanan (feeding path) tetap terbuka selama periode yang diperlukan.
2.5 Pelepasan Tekanan dan Pengeluaran Casting (Depressurization and Ejection)
Setelah proses mencapai tahap solidification yang diperlukan, sistem menurunkan tekanan gas secara terkontrol. Molten Aluminium yang tersisa di dalam Riser Tube dapat mengalir kembali ke furnace jika konfigurasi sistem memungkinkan.
Mesin kemudian membuka Die dan mengeluarkan hasil casting menggunakan mekanisme ejection. Proses selanjutnya dapat mencakup trimming, pembersihan, pemeriksaan dimensi, dan inspeksi kualitas sesuai dengan spesifikasi produk.
3. Pengendalian Tekanan pada LPDC
Pressure Control merupakan salah satu aspek terpenting dalam LPDC. Engineer tidak hanya perlu menentukan tekanan maksimum, tetapi juga harus mengendalikan perubahan tekanan sepanjang siklus produksi.
Profil tekanan yang tepat harus mempertimbangkan ketinggian pengangkatan logam (metal lift height), geometri komponen, karakteristik paduan logam, kebutuhan pengisian cavity, serta urutan proses solidification.
3.1 Tahapan Utama Pengendalian Tekanan
- Pressure Build-Up. Sistem meningkatkan tekanan untuk mendorong Molten Aluminium melalui Riser Tube menuju Die. Operator harus mengendalikan kenaikan tekanan untuk menghindari lonjakan aliran secara tiba-tiba.
- Cavity Filling. Sistem mengatur tekanan untuk mengisi cavity pada Die secara stabil, dengan menyeimbangkan waktu pengisian terhadap risiko turbulensi dan solidification dini.
- Pressure Holding. Sistem mempertahankan tekanan selama proses solidification untuk membantu menyuplai logam cair ke area yang mengalami penyusutan, selama jalur pengumpanan (feeding path) masih terbuka.
- Depressurization. Sistem menurunkan tekanan setelah proses solidification mencapai tahap yang diperlukan, sebelum mesin membuka Die dan mengeluarkan hasil casting.
3.2 Mengapa Pressure Profile Harus Stabil?
Tekanan yang terlalu rendah dapat menyebabkan molten metal tidak mencapai seluruh area cavity pada Die atau mengakibatkan pengisian yang tidak sempurna. Kondisi ini dapat menimbulkan cacat seperti misrun atau cold shut, bergantung pada mekanisme terjadinya cacat tersebut.
Sebaliknya, perubahan tekanan yang terlalu cepat dapat meningkatkan kecepatan aliran secara tidak terkendali. Kondisi ini dapat menyebabkan turbulensi, air entrainment, atau terperangkapnya oxide film di dalam hasil casting.
Tekanan holding yang tidak memadai juga dapat mengurangi efektivitas proses feeding selama solidification. Namun, meningkatkan tekanan secara berlebihan bukanlah solusi yang selalu tepat. Batas operasional bergantung pada karakteristik mesin, Die, sistem sealing, dan komponen yang diproduksi. Oleh karena itu, engineer harus menentukan pengaturan tekanan melalui uji coba proses (process trials) dan validasi kualitas, bukan menerapkan satu nilai tekanan yang sama untuk semua produk.
3.3 Hubungan antara Tekanan, Temperatur, dan Waktu Pengisian
| Parameter | Potensi Risiko Jika Tidak Dioptimalkan |
|---|---|
| Laju Peningkatan Tekanan (Pressure Ramp Rate) | Kenaikan tekanan yang terlalu cepat dapat menyebabkan aliran logam tidak stabil, sedangkan kenaikan yang terlalu lambat dapat memperpanjang waktu pengisian cavity. |
| Waktu Pengisian (Filling Time) | Waktu pengisian yang terlalu lama meningkatkan kehilangan panas dan risiko terjadinya solidification dini. |
| Temperatur Molten | Temperatur yang terlalu rendah dapat mengurangi fluidity (kemampuan logam cair untuk mengalir), sedangkan temperatur yang terlalu tinggi dapat meningkatkan beban termal serta risiko lain yang berkaitan dengan material maupun proses produksi. |
| Temperatur Die | Memengaruhi aliran logam, laju pendinginan, dan pola solidification. |
| Holding Pressure dan Waktu | Memengaruhi proses feeding selama penyusutan, selama jalur pengumpanan (feeding path) tetap terbuka. |
| Laju Pendinginan (Cooling Rate) | Memengaruhi pola solidification, struktur mikro (microstructure), serta potensi terjadinya cacat. |
Tidak ada satu kombinasi parameter yang ideal untuk semua aplikasi LPDC. Pengaturan harus disesuaikan dengan jenis paduan logam, ketebalan dinding (wall thickness), geometri komponen, lokasi Gate, serta tingkat kualitas yang dipersyaratkan.
4. Faktor-Faktor yang Memengaruhi Kualitas Casting pada LPDC
Kualitas hasil casting bergantung pada interaksi antara kondisi Molten Aluminium, desain Die, pengendalian tekanan, dan proses pendinginan. Oleh karena itu, evaluasi kualitas harus mempertimbangkan keseluruhan proses, bukan hanya memeriksa produk setelah dikeluarkan dari mesin.
4.1 Kualitas dan Kebersihan Molten Aluminium
Molten Aluminium yang mengandung gas terlarut, oksida, atau inklusi dapat menyebabkan cacat internal, meskipun operator telah mengendalikan parameter mesin dengan baik. Langkah pengendalian yang relevan meliputi pemilihan dan penanganan material yang tepat, pengendalian temperatur peleburan dan holding, proses degassing jika diperlukan, pembatasan pembentukan oksida selama transfer dan pengisian, serta pemeriksaan kualitas molten metal sebelum produksi dimulai.
4.2 Desain Die dan Sistem Pengisian
Engineer harus merancang Die agar logam mengisi cavity secara terkontrol sekaligus memungkinkan udara keluar. Posisi Gate, jalur aliran logam, ketebalan dinding (wall thickness), dan sistem venting memengaruhi proses pengisian maupun solidification. Desain juga harus mendukung Directional Solidification, yaitu proses pembekuan yang berlangsung secara berurutan untuk mendukung feeding menuju area yang masih dalam kondisi cair.
4.3 Pengendalian Temperatur
Temperatur Molten Aluminium dan Die memengaruhi fluidity, waktu pengisian, dan proses solidification. Jika temperatur Die terlalu rendah atau pengisian berlangsung terlalu lambat, logam dapat kehilangan panas sebelum mencapai seluruh bagian cavity. Sebaliknya, distribusi temperatur yang tidak sesuai dapat menyebabkan perbedaan laju solidification dan menimbulkan masalah pada area tertentu. Temperatur yang stabil dan sistem pendinginan (cooling system) yang dirancang dengan baik membantu meningkatkan konsistensi produksi.
4.4 Pemantauan dan Konsistensi Siklus Produksi
Perubahan tekanan, temperatur, atau waktu siklus dapat mengindikasikan adanya perubahan kondisi proses. Pemantauan parameter aktual dan pencatatan data setiap siklus membantu engineer mendeteksi variasi proses lebih awal. Engineer juga dapat menganalisis data produksi untuk mengidentifikasi hubungan antara parameter proses dan cacat yang ditemukan pada hasil casting.
5. Cacat Umum pada LPDC
Meskipun LPDC memungkinkan proses pengisian yang terkontrol, cacat casting tetap dapat terjadi apabila kondisi material, desain, atau parameter proses belum dioptimalkan.
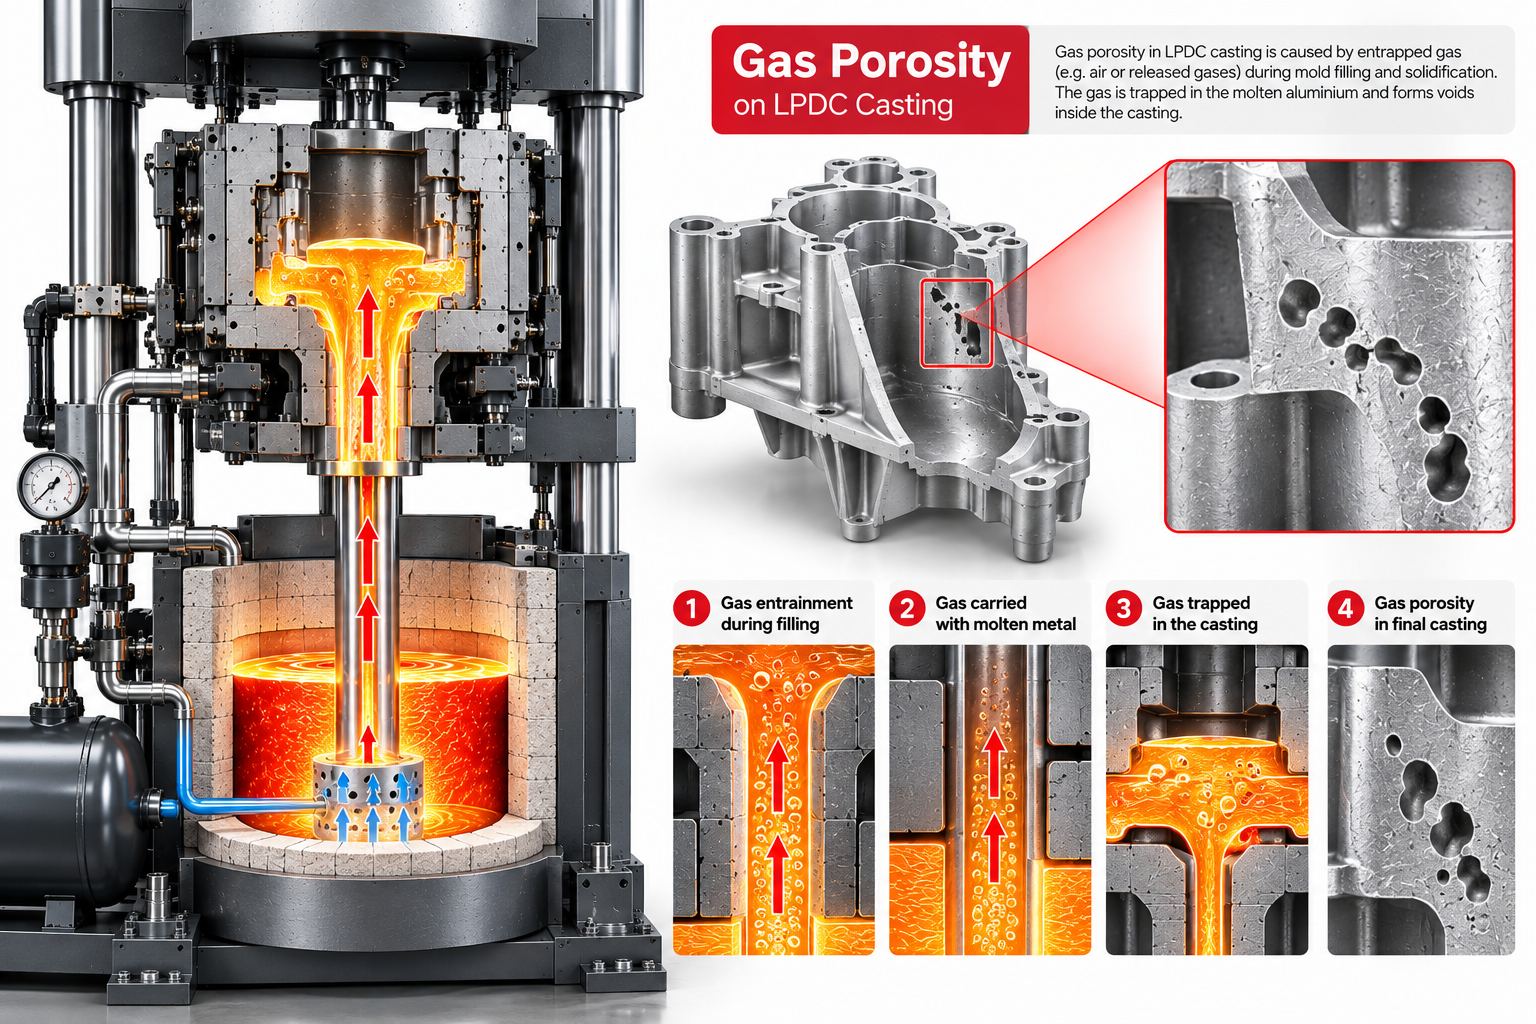
5.1 Porositas Gas (Gas Porosity)
Gas Porosity Terdiri dari rongga yang terbentuk akibat gas yang terperangkap (trapped gas) atau gas yang terlepas dari logam selama proses Solidification. Penyebab potensial meliputi kualitas Molten Aluminium, kondisi pengisian, kontaminasi, serta karakteristik proses lainnya. Operator dapat mengurangi risiko dengan menerapkan Melt Treatment yang sesuai, mengendalikan kebersihan Molten Aluminium, serta mengevaluasi Pressure Profile dan sistem venting.
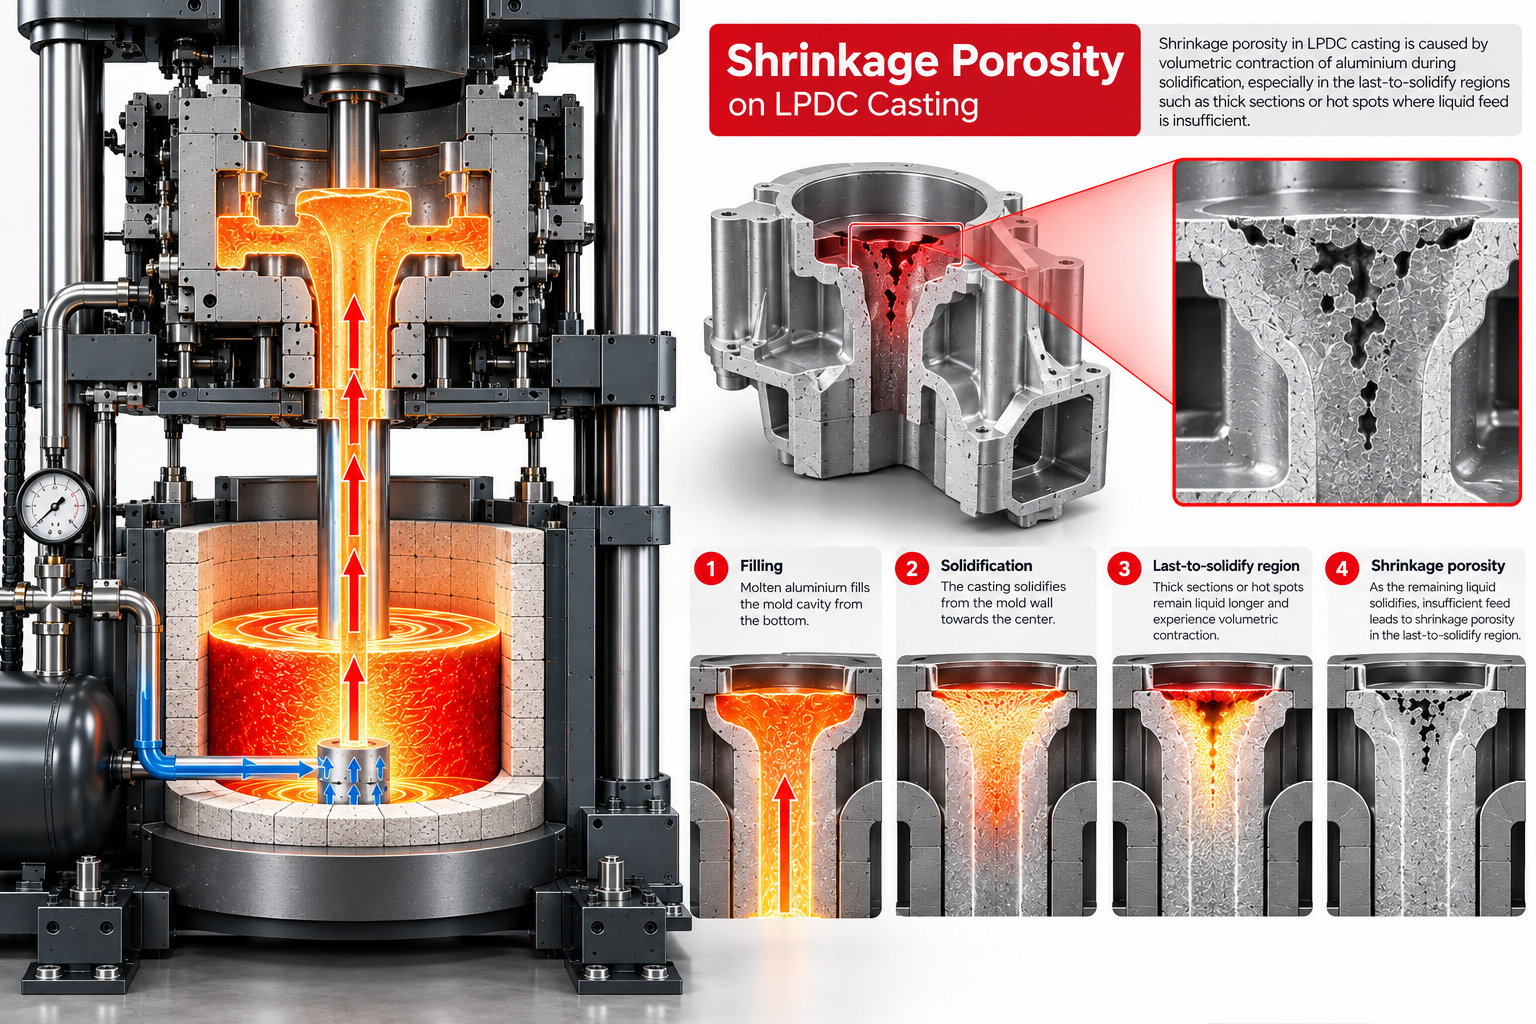
5.2 Porositas Penyusutan (Shrinkage Porosity)
Shrinkage Porosity Terjadi ketika penyusutan selama proses Solidification tidak dapat diimbangi oleh suplai logam cair yang memadai. Risiko dapat meningkat pada bagian yang tebal atau area Hot Spot yang mengalami pembekuan lebih lambat, terutama jika jalur Feeding membeku sebelum proses penyusutan selesai. Untuk mencegah cacat ini, engineer perlu mengevaluasi desain Die, sistem Feeding, temperatur, strategi pendinginan (cooling strategy), dan Pressure Holding.
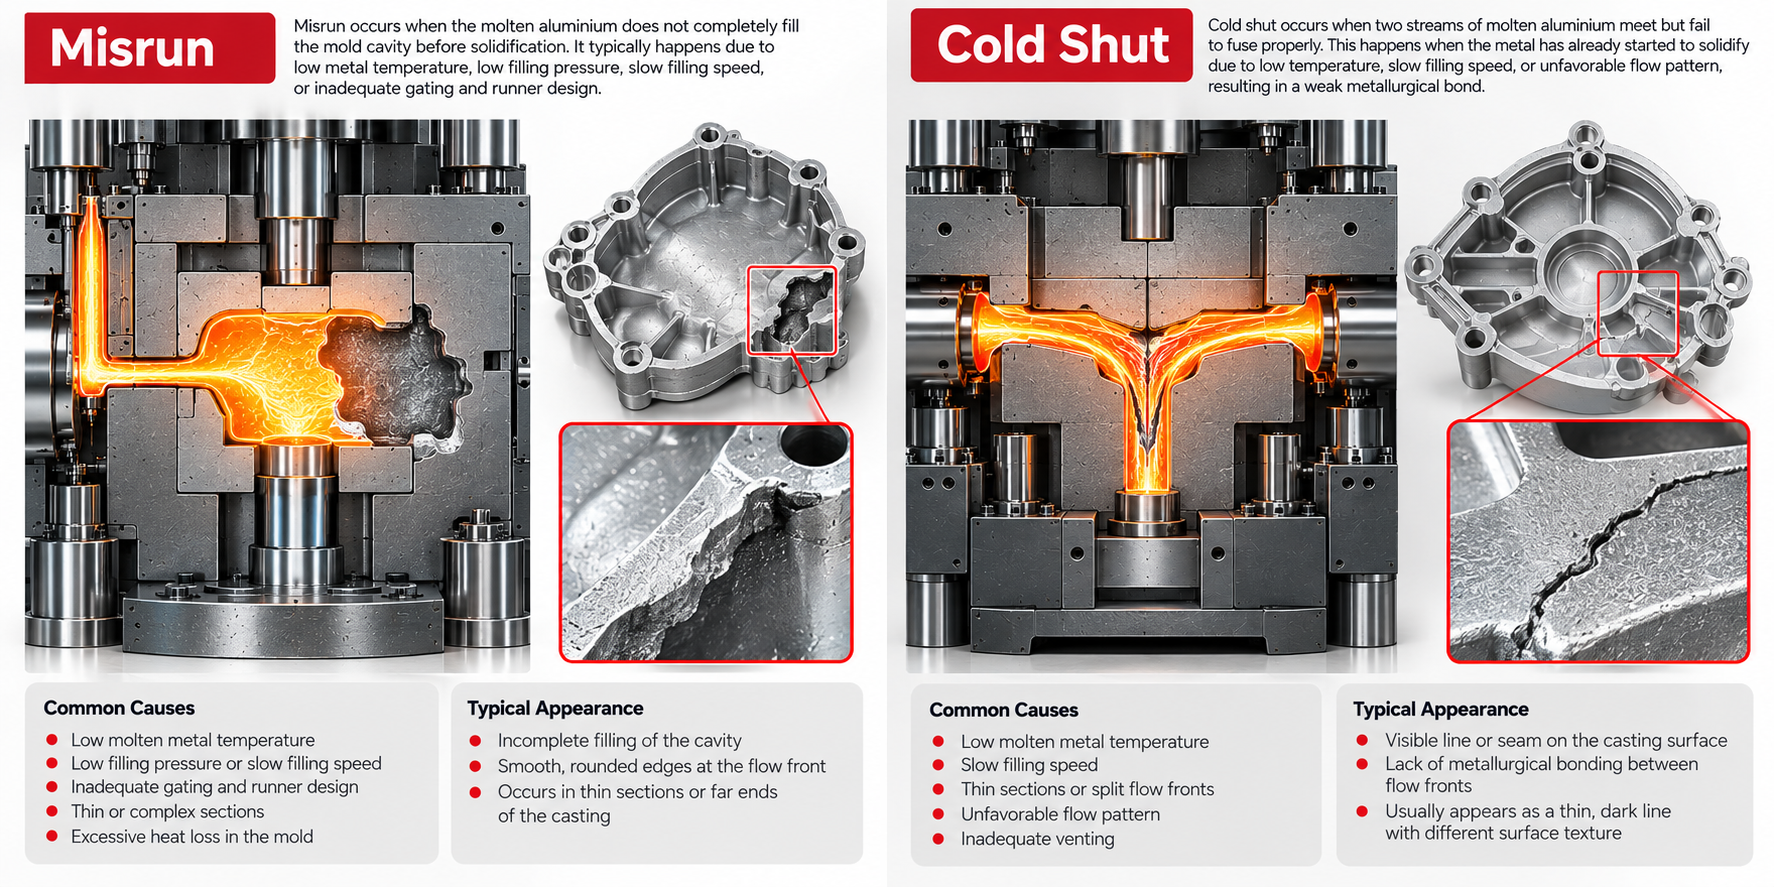
5.3 Misrun dan Cold Shut
Misrun terjadi ketika logam tidak berhasil mengisi seluruh cavity pada Die. Sementara itu, Cold Shut terjadi ketika dua aliran logam bertemu, tetapi tidak menyatu dengan sempurna. Temperatur logam yang terlalu rendah, kehilangan panas selama pengisian, waktu pengisian yang terlalu lama, atau Pressure Profile yang tidak sesuai dapat menyebabkan cacat tersebut.
5.4 Inklusi Oksida (Oxide Inclusions)
Oksida dapat terbentuk ketika permukaan Molten Aluminium bereaksi dengan lingkungan sekitarnya atau ketika lapisan oksida (oxide films) terbawa masuk ke dalam logam. Proses pengisian yang terkontrol dapat membantu mengurangi turbulensi, tetapi tidak dapat sepenuhnya menghilangkan kemungkinan terbentuknya oksida atau masuknya lapisan oksida ke dalam logam (oxide entrainment). Penanganan Molten Aluminium yang tepat dan pengendalian aliran logam tetap menjadi faktor penting.
5.5 Variasi Dimensi dan Cacat Permukaan
Variasi dimensi dan cacat permukaan dapat dipengaruhi oleh kondisi Die, temperatur, deformasi, proses Ejection, serta proses lanjutan (downstream operations). Inspeksi visual saja mungkin tidak cukup untuk memastikan kualitas internal hasil casting. Metode inspeksi perlu dipilih sesuai dengan fungsi komponen dan persyaratan teknisnya.
6. Aplikasi di Berbagai Industri
LPDC umumnya digunakan untuk memproduksi komponen aluminium yang membutuhkan kualitas casting yang sesuai dan konsistensi proses. Aplikasi aktual bergantung pada desain produk, jenis alloy, persyaratan mekanis, volume produksi, serta kelayakan proses.
6.1 Automotive Industry
Salah satu aplikasi LPDC yang paling dikenal adalah produksi Aluminium Alloy Wheels. Proses ini juga dapat digunakan untuk memproduksi komponen otomotif lainnya, selama desain dan persyaratan kualitasnya sesuai dengan kemampuan proses LPDC.
6.2 Komponen Mesin dan Powertrain
LPDC dapat digunakan untuk memproduksi komponen seperti Cylinder Head atau bagian mesin tertentu, selama desain, jenis alloy, dan persyaratan produk sesuai dengan karakteristik proses LPDC.
6.3 Komponen Industri
Selain aplikasi otomotif, LPDC juga dapat dipertimbangkan untuk memproduksi komponen industri yang membutuhkan geometri tertentu dan karakteristik kualitas khusus. Pemilihan proses sebaiknya didasarkan pada persyaratan teknis, bukan hanya bentuk produk.
7. LPDC vs. HPDC: Perbedaan Utama
| Aspect | LPDC | HPDC |
|---|---|---|
| Mekanisme Pengisian (Filling Mechanism) | Tekanan gas mendorong logam cair dari furnace melalui Riser Tube. | Plunger mendorong logam cair masuk ke dalam Die melalui Shot Sleeve. |
| Karakteristik Aliran (Flow Characteristics) | Pengisian terkontrol menggunakan Pressure Profile yang diatur secara presisi. | High-speed injection. |
| Pengendalian Solidification | Tekanan dapat dipertahankan untuk mendukung proses Feeding selama jalur suplai logam cair masih terbuka. | Dikendalikan melalui desain Die, kondisi termal, dan parameter intensification. |
| Aplikasi yang umum | Aluminium Alloy Wheels dan komponen tertentu yang membutuhkan kualitas casting yang sesuai. | Komponen kompleks untuk produksi volume tinggi, termasuk berbagai komponen otomotif. |
| Pertimbangan Produksi (Production Considerations) | Siklus produksi dan konfigurasi mesin harus disesuaikan dengan ukuran serta persyaratan komponen. | Produktivitas tinggi, dengan pengendalian pengisian dan desain proses yang tepat. |
LPDC bukan pengganti universal untuk HPDC, begitu pula sebaliknya. Pemilihan proses harus mempertimbangkan geometri, ketebalan dinding, volume produksi, target kualitas, persyaratan heat treatment, serta total biaya manufaktur.
8. Faktor Utama dalam Optimasi Proses LPDC
Engineer perlu mengoptimalkan LPDC secara sistematis. Tujuannya bukan sekadar meningkatkan tekanan atau mempersingkat waktu siklus, melainkan menemukan kombinasi parameter proses yang mampu menghasilkan kualitas yang stabil dengan produktivitas yang sesuai.
- Establish a process baseline. Catat tekanan, temperatur, waktu pengisian, Pressure Holding, waktu Solidification, dan hasil inspeksi.
- Identify defect patterns. Dokumentasikan jenis, lokasi, frekuensi, dan tingkat keparahan setiap cacat untuk mendukung analisis akar penyebab (root cause analysis).
- Evaluate the Pressure Profile. Periksa apakah tahap peningkatan tekanan (pressure rise) dan penahanan tekanan (pressure holding) telah sesuai dengan karakteristik Die dan komponen.
- Review Die design and cooling. Investigasi potensi Hot Spot, jalur Feeding yang membeku terlalu cepat, serta area yang berpotensi menghambat proses pengisian logam.
- Validate parameter changes. Lakukan trial terkontrol dan inspeksi yang relevan sebelum menerapkan perubahan ke seluruh proses produksi.
- Standardize validated parameters. Dokumentasikan pengaturan proses dan pantau variasi produksi untuk menjaga konsistensi.
For critical components, Casting Simulation can help assess filling patterns, temperature distribution, and Solidification before design or process changes are implemented. Engineers should still validate simulation results against production data and actual inspection results.
9. Kesimpulan
Low Pressure Die Casting (LPDC) menggunakan tekanan gas untuk mengisi Die dari bawah secara terkontrol. Karakteristik ini membantu operator mengendalikan aliran logam dan menjaga suplai logam cair selama proses Solidification.
Keberhasilan proses bergantung pada keseimbangan antara Pressure Profile, temperatur Molten Aluminium, temperatur Die, desain sistem pengisian, kualitas Molten Aluminium, dan strategi pendinginan (cooling strategy).
Untuk mencapai kualitas casting yang konsisten, engineer perlu memperlakukan pengendalian tekanan sebagai bagian dari sistem proses yang terintegrasi. Pemantauan parameter, analisis cacat, validasi melalui trial, dan Casting Simulation dapat membantu meningkatkan konsistensi proses dan efektivitas produksi.
Dengan memahami hubungan antara pengisian logam, pengendalian tekanan, dan proses Solidification, engineer dapat mengembangkan proses LPDC yang lebih stabil dan memenuhi persyaratan komponen industri.
10. Technical References
- Woycik, G. G., & Peters, G. (2008). “Low-Pressure Metal Casting.” ASM Handbook, Volume 15: Casting, pp. 700–708. ASM International. https://doi.org/10.31399/asm.hb.v15.a0005261
- Nunes, H., Emadinia, O., Vieira, M. F., & Reis, A. (2023). “Low- and High-Pressure Casting Aluminum Alloys: A Review.” IntechOpen. https://doi.org/10.5772/intechopen.109869
- “Advanced Process Simulation of Low Pressure Die Cast A356 Aluminum Automotive Wheels—Part I, Process Characterization.” Metals, 10(5), 563. https://www.mdpi.com/2075-4701/10/5/563
- “Industry 4.0 Foundry Data Management and Supervised Machine Learning in Low-Pressure Die Casting Quality Improvement.” International Journal of Metalcasting. https://link.springer.com/article/10.1007/s40962-022-00783-z
Your Industrial Solutions Partner
PTWI Low Pressure Die Casting Machine Solutions
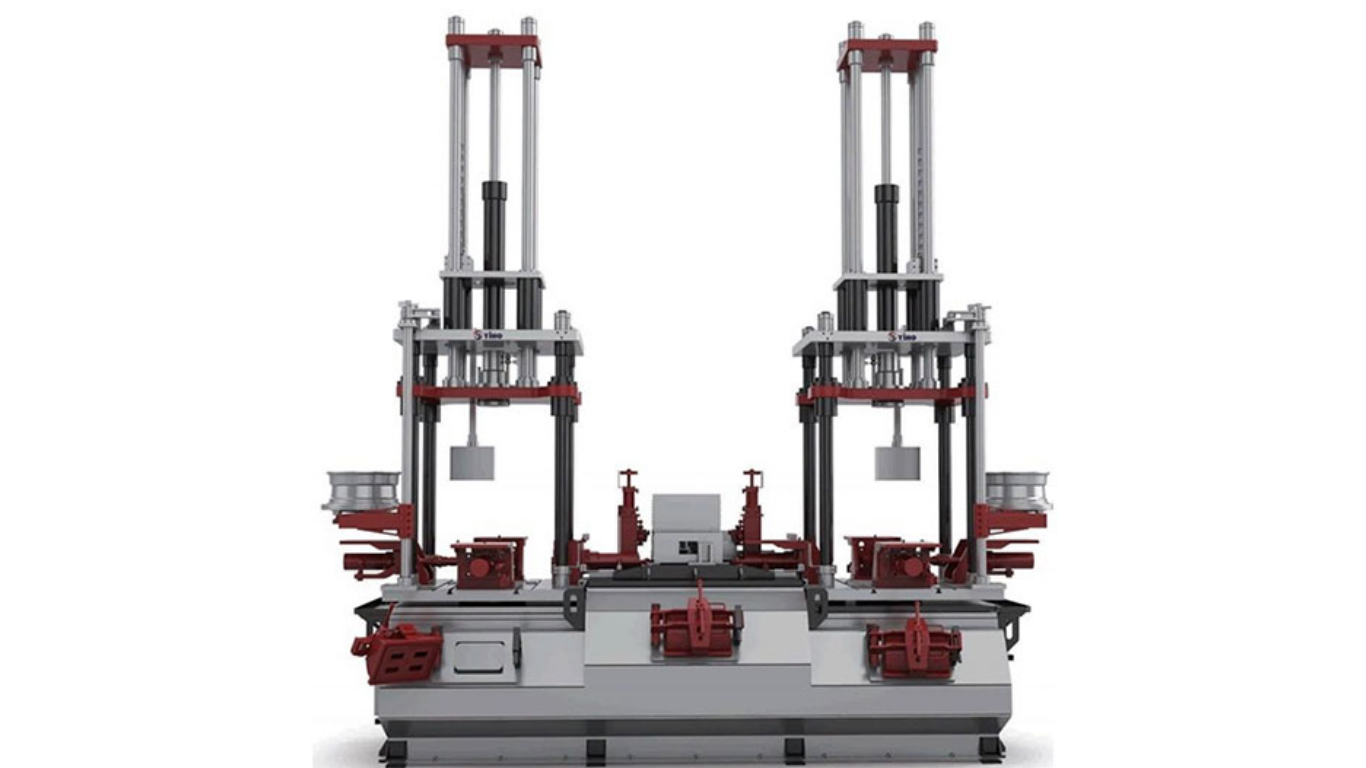
PT Wilisindomas Indahmakmur (PTWI) menyediakan mesin Low Pressure Die Casting (LPDC) untuk mendukung proses produksi yang efisien dan andal di industri Aluminium Die Casting.
Hubungi tim kami untuk mendapatkan informasi lebih lanjut mengenai spesifikasi mesin, konfigurasi, serta solusi yang disesuaikan dengan kebutuhan proses produksi Anda.
Diskusikan Kebutuhan Anda