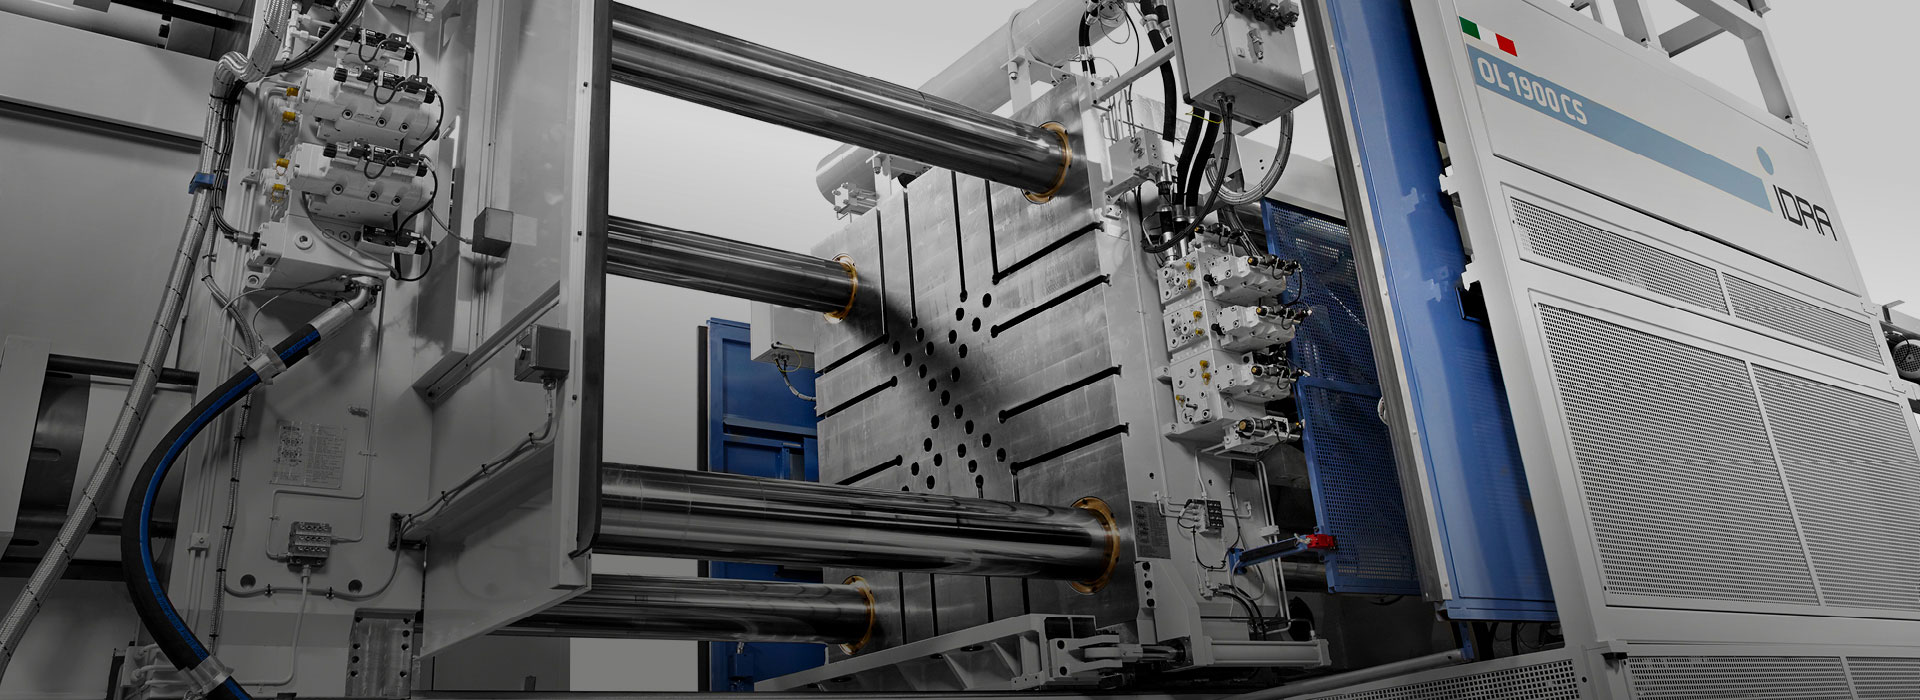
High Pressure Die Casting (HPDC) merupakan proses manufaktur yang banyak digunakan untuk memproduksi komponen logam dengan geometri kompleks, akurasi dimensi yang baik, dan produktivitas tinggi.Proses ini dilakukan dengan menginjeksikan logam cair (molten metal) ke dalam die menggunakan kecepatan dan tekanan yang terkontrol.
Karena alasan itu, produsen menggunakan HPDC di berbagai sektor industri, termasuk otomotif, elektronik, telekomunikasi, serta peralatan industri. Namun, kualitas hasil casting tidak hanya bergantung pada kemampuan mesin. Desain die, kualitas molten metal, parameter injeksi, dan pengendalian proses juga berperan penting.
1. Introduction
Saat ini, industri manufaktur terus membutuhkan komponen yang ringan, presisi, dan dapat diproduksi secara konsisten dalam jumlah besar. Kebutuhan ini mendorong penggunaan proses manufaktur yang mampu menggabungkan efisiensi produksi dengan kualitas komponen.
Untuk memenuhi kebutuhan tersebut, High Pressure Die Casting (HPDC) menjadi salah satu solusi yang efektif. Dalam proses ini, mesin menginjeksikan molten metal ke dalam die cavity dengan kecepatan tinggi. Setelah logam mengisi cavity, mesin mempertahankan tekanan selama periode waktu tertentu hingga komponen mengalami solidification.
Meskipun memiliki produktivitas tinggi, HPDC juga menghadirkan sejumlah tantangan teknis. Misalnya, air entrapment, porosity, incomplete filling, dan masalah pada permukaan die dapat memengaruhi kualitas produk. Oleh karena itu, memahami setiap tahapan proses sangat penting untuk meningkatkan kualitas hasil casting dan menjaga efisiensi produksi.
2. Apa Itu High Pressure Die Casting (HPDC)?
Secara teknis, High Pressure Die Casting (HPDC) adalah proses pengecoran logam dengan cara menginjeksikan molten metal ke dalam die menggunakan tekanan dan kecepatan tinggi. Die umumnya terbuat dari tool steel dan dirancang untuk menahan beban serta kondisi operasi selama banyak siklus produksi.
Berbeda dengan gravity casting yang mengandalkan gaya gravitasi untuk mengisi cavity, HPDC menggunakan sistem injeksi untuk mendorong molten metal masuk ke dalam die. Proses ini memungkinkan produksi komponen dengan detail geometri yang kompleks dan dinding yang relatif tipis, selama desain komponen dan kondisi proses mendukungnya.
Dalam praktiknya, material yang umum digunakan meliputi paduan aluminium, seng (zinc), dan magnesium. Oleh karena itu, pemilihan paduan logam harus mempertimbangkan kebutuhan sifat mekanis, berat komponen, ketahanan terhadap korosi, temperatur operasional, serta persyaratan aplikasi akhir.
2.1. Cold Chamber Die Casting
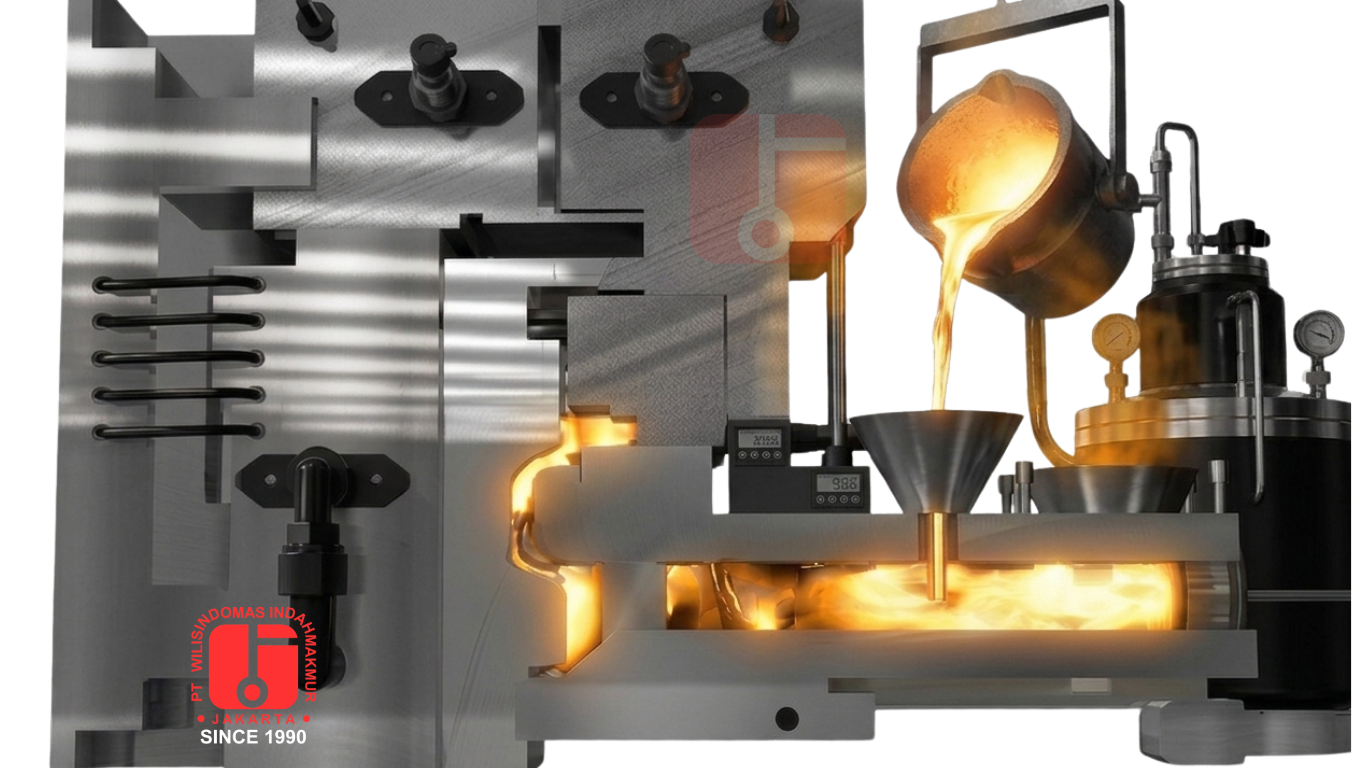
Pada sistem cold-chamber, operator atau sistem dosing menuangkan molten metal ke dalam shot sleeve. Selanjutnya, plunger mendorong logam tersebut menuju cavity. sistem ini umumnya digunakan untuk paduan aluminium dan magnesium.
Karena molten metal dimasukkan ke dalam sistem injeksi pada setiap siklus produksi, operator harus mengendalikan dosis logam, temperatur, dan kondisi shot sleeve dengan cermat.
2.2. Hot Chamber Die Casting
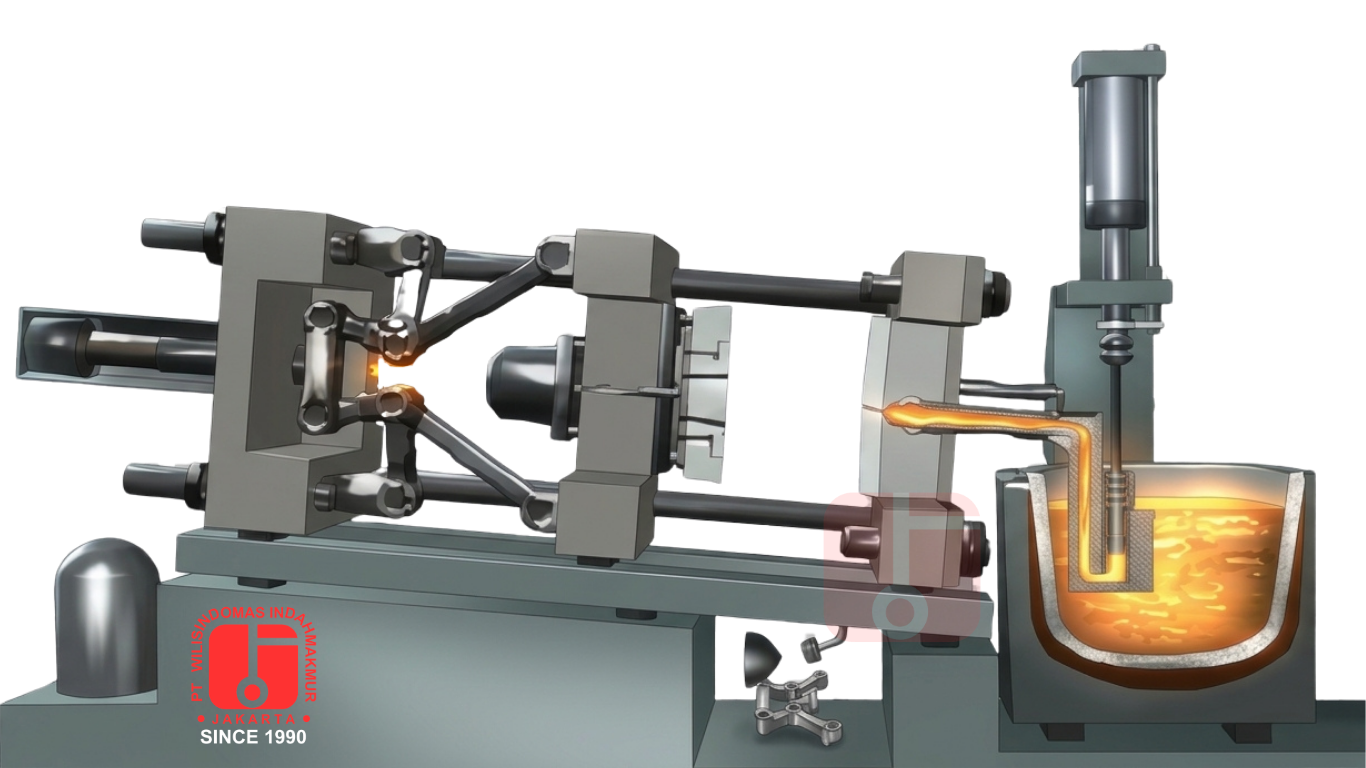
Sebaliknya, pada sistem hot-chamber, mekanisme injeksi terhubung langsung dengan wadah molten metal. Konfigurasi ini memungkinkan pengisian cavity berlangsung dengan cepat dan umumnya digunakan untuk paduan seng (zinc alloys) serta material lain yang sesuai dengan karakteristik operasional sistem tersebut.
Pada akhirnya, pemilihan antara sistem cold-chamber dan hot-chamber bergantung pada jenis paduan logam, temperatur proses, karakteristik mesin, serta kebutuhan produksi.
3. Prinsip Kerja HPDC
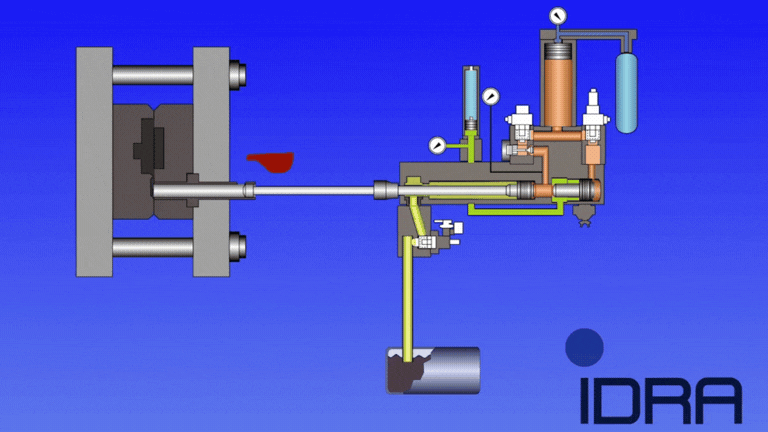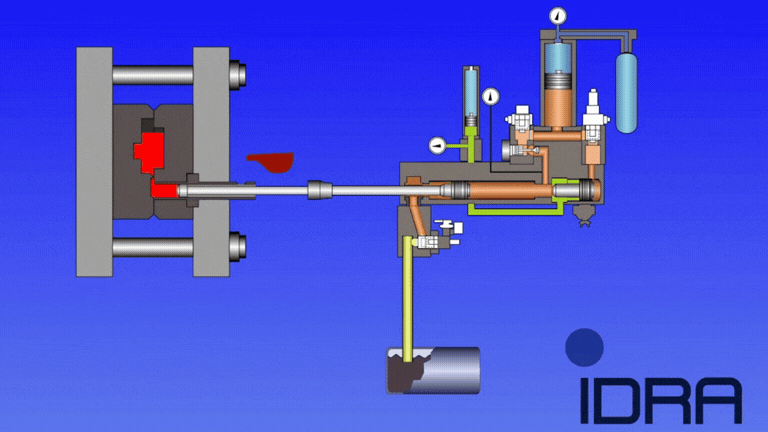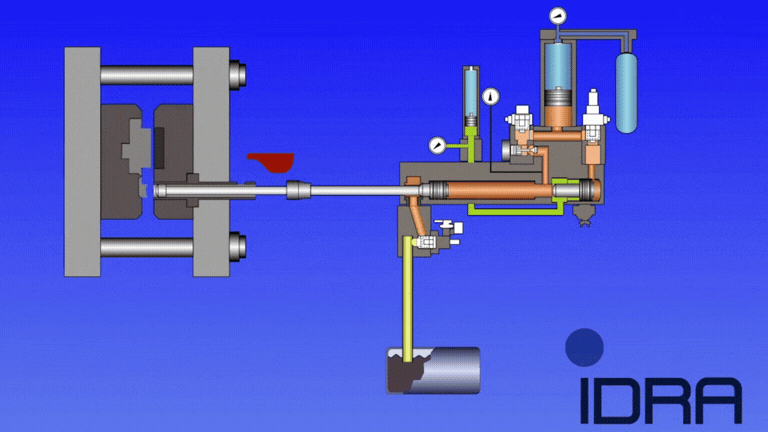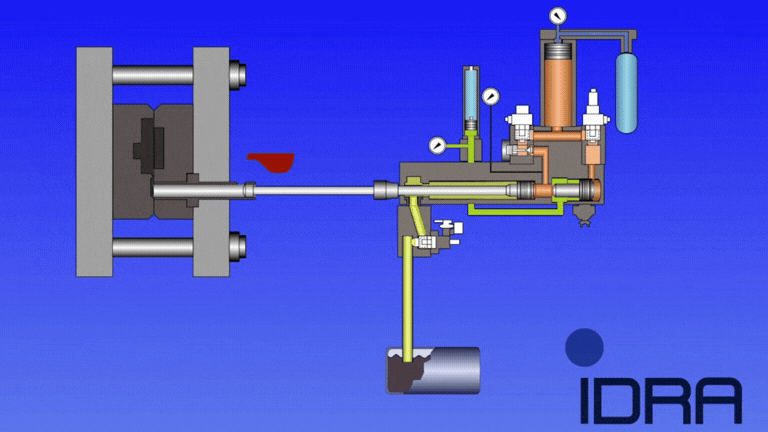
Pada dasarnya, HPDC mengisi cavity dengan molten metal melalui injeksi berkecepatan tinggi, kemudian mengendalikan tekanan dan kondisi termal selama proses solidification.
- Die filling: Plunger mendorong molten metal melalui shot sleeve, runner, dan gate menuju cavity.
- Intensification: Mesin meningkatkan atau mempertahankan tekanan sesuai dengan profil yang telah diprogram untuk mendukung proses pengisian cavity dan solidification.
- Solidification: Panas berpindah dari molten metal ke die hingga komponen membentuk struktur padat.
- Ejection: Mesin membuka die dan mengeluarkan hasil casting setelah proses solidification mencapai tingkat yang memadai.
Sementara itu, kecepatan plunger, gate velocity, intensification pressure, temperatur molten metal, dan temperatur die merupakan parameter utama yang harus dikendalikan. Parameter-parameter tersebut memengaruhi pola aliran logam, potensi terjadinya air entrapment, proses solidification, serta kualitas akhir hasil casting.
Namun, tekanan tinggi tidak secara otomatis menjamin hasil casting bebas dari cacat. Desain runner dan gate, sistem venting, serta profil injeksi harus dirancang dengan tepat untuk memastikan cavity terisi dengan baik dan udara dapat dikeluarkan secara efektif.
4. Tahapan Proses HPDC (HPDC Process Stages)
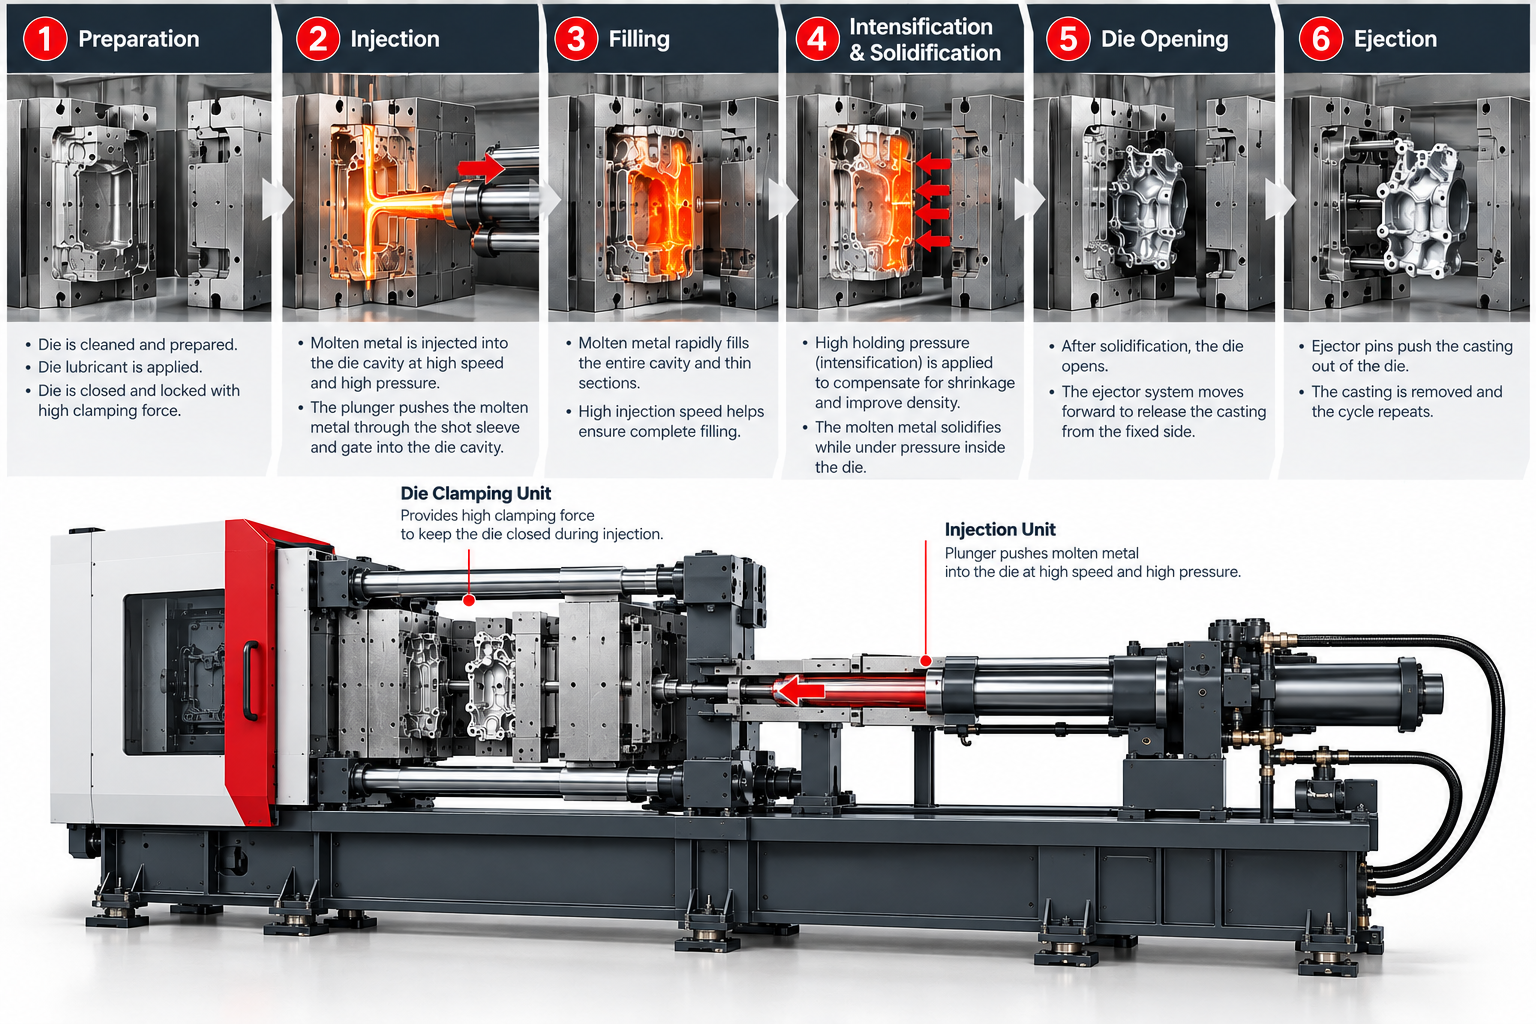
4.1. Persiapan Die
Sebelum produksi dimulai, teknisi memeriksa die untuk memastikan kondisinya memenuhi persyaratan proses. Pemeriksaan meliputi kondisi permukaan, pengaturan temperatur, pembersihan die, serta aplikasi die lubricant sesuai kebutuhan.
Selain itu, die lubricant membantu mengurangi risiko soldering, mempermudah pelepasan hasil casting dari die, serta memengaruhi perpindahan panas antara hasil casting dan die. Namun, aplikasi yang berlebihan atau tidak merata dapat memengaruhi kualitas permukaan dan stabilitas proses produksi.
Selain itu, teknisi perlu memeriksa sistem venting dan, jika digunakan, vacuum system untuk membantu mengurangi udara yang terperangkap selama proses pengisian die.
4.2. Molten Metal Preparation
Operator melebur alloy dan menjaga molten metal pada temperatur yang sesuai sebelum dipindahkan ke mesin HPDC. Pengendalian temperatur harus mempertimbangkan jenis paduan logam, kebutuhan pengisian cavity, serta karakteristik solidification.
Selain pengendalian temperatur, operator juga harus memantau kualitas molten metal. Sebagai contoh, kandungan gas, inklusi oksida (oxide inclusions), dan perubahan komposisi paduan dapat memengaruhi kualitas hasil casting. Oleh karena itu, pengendalian proses peleburan, melt treatment, dan transfer logam sangat penting untuk menjaga konsistensi hasil produksi.
4.3. Pengisian Shot Sleeve dan Proses Injeksi (Shot Sleeve Filling and Injection)
Pada proses cold-chamber HPDC, operator atau sistem dosing menuangkan molten metal ke dalam shot sleeve. Selanjutnya, plunger mendorong logam melalui runner dan gate menuju cavity.
Umumnya, pergerakan plunger dibagi menjadi dua tahap, yaitu slow shot dan fast shot. Secara lebih spesifik, slow shot membantu mengendalikan pergerakan molten metal di dalam shot sleeve, sedangkan fast shot mengisi cavity dalam waktu singkat.
Oleh karena itu, profil kecepatan plunger harus disesuaikan dengan desain die, karakteristik paduan logam, dan kebutuhan komponen. Jika profil kecepatan tidak sesuai, turbulensi, air entrapment, dan pembentukan oxide film di dalam hasil casting dapat meningkat.
4.4. Intensifikasi and Solidifikasi
Selanjutnya, setelah molten metal mengisi cavity, mesin menerapkan intensification pressure sesuai dengan pengaturan proses. Tekanan ini membantu mempertahankan tekanan selama solidification. Namun, efektivitasnya bergantung pada kondisi gate dan jalur pengumpanan (feeding path) sebelum keduanya mengalami solidification.
Seiring berlangsungnya proses solidification, molten metal melepaskan panas ke die. Perbedaan temperatur, distribusi ketebalan komponen, dan karakteristik paduan logam turut memengaruhi laju solidification serta potensi terbentuknya shrinkage porosity.
Meskipun demikian, pengendalian tekanan tidak dapat menghilangkan semua jenis porositas. Oleh karena itu, tim produksi perlu mengevaluasi desain die, lokasi gate, keseimbangan termal (thermal balance), dan parameter injeksi secara menyeluruh.
4.5. Die Opening and Ejection
Setelah hasil casting mengalami solidification yang cukup, mesin membuka die, kemudian sistem ejector mendorong hasil casting keluar dari cavity. Kondisi ejection harus dikendalikan untuk mengurangi risiko deformasi, retak, atau kerusakan permukaan.
Soldering, sudut draft yang tidak memadai, dan kondisi temperatur yang tidak sesuai dapat mempersulit pelepasan hasil casting dari die. Oleh karena itu, inspeksi die secara berkala membantu menjaga stabilitas proses produksi.
4.6. Trimming and Finishing
Hasil casting yang dikeluarkan dari mesin umumnya masih memiliki material berlebih pada bagian gate, runner, dan overflow. Material berlebih ini dihilangkan melalui proses trimming.
Proses finishing dapat mencakup deburring, perlakuan permukaan (surface treatment), machining, dan proses tambahan lainnya sesuai kebutuhan desain komponen. Tidak semua hasil casting memerlukan seluruh tahapan tersebut.
4.7. Quality Inspection
sehingga kebutuhan machining untuk desain tertentu dapat dikurangi. Meskipun demikian, efisiensi penggunaan material dan biaya produksi tetap harus memperhitungkan runner, gate, tingkat scrap, investasi die, serta kebutuhan finishing.
- Inspeksi visual untuk mengidentifikasi cacat pada permukaan.
- Dimensional inspection to check dimensions and tolerances.
- Leak testing for components that must be sealed against gas or fluids.
- Pengujian mekanis (mechanical testing) sesuai dengan persyaratan aplikasi.
- Radiografi (radiography) atau metode non-destructive testing (NDT) lainnya untuk mengevaluasi cacat internal, jika diperlukan.
Metode inspeksi harus dipilih berdasarkan fungsi komponen, spesifikasi pelanggan, serta risiko kegagalan dalam aplikasi penggunaan akhirnya.
5. Keunggulan HPDC (Advantages of HPDC)
5.1. Produktivitas Tinggi (High Productivity)
HPDC memiliki siklus produksi yang relatif singkat dan cocok untuk produksi berulang dalam volume tinggi. Ketika desain die dan parameter proses dioptimalkan, proses ini dapat menghasilkan output yang tinggi dengan hasil yang konsisten.
5.2. Geometri Kompleks (Complex Geometries)
HPDC dapat menghasilkan komponen dengan geometri kompleks, detail terintegrasi, dan dinding yang relatif tipis. Untuk desain tertentu, beberapa fitur dapat digabungkan menjadi satu hasil casting, sehingga mengurangi jumlah komponen yang perlu dirakit.
5.3. Akurasi Dimensi (Dimensional Accuracy)
Penggunaan permanent die membantu menghasilkan dimensi yang konsisten apabila kondisi die dan parameter proses dikendalikan dengan baik. Namun, akurasi dimensi tetap dipengaruhi oleh penyusutan (shrinkage), kondisi termal, keausan die, dan stabilitas produksi.
5.4. Potensi Otomasi (Automation Potential)
Proses injeksi, ejection, trimming, dan beberapa tahap inspeksi dapat diintegrasikan dengan sistem otomasi. Integrasi ini membantu meningkatkan konsistensi proses dan mengurangi ketergantungan pada pekerjaan manual.
5.5. Efisiensi Material dan Produksi (Material and Production Efficiency)
HPDC dapat menghasilkan komponen dengan bentuk yang mendekati bentuk akhir (near-net shape), sehingga mengurangi kebutuhan machining pada desain tertentu. Namun, efisiensi penggunaan material dan biaya produksi tetap harus mempertimbangkan runner, gate, tingkat produk cacat (scrap rate), investasi die, serta kebutuhan finishing.
6. Common HPDC Defects
Secara umum, cacat hasil casting sering kali disebabkan oleh kombinasi faktor kualitas molten metal, desain die, parameter injeksi, dan kondisi termal. Tim produksi perlu mengidentifikasi akar penyebab (root cause) melalui inspeksi fisik dan analisis data proses, bukan hanya berdasarkan tampilan visual.
6.1. Gas Porosity
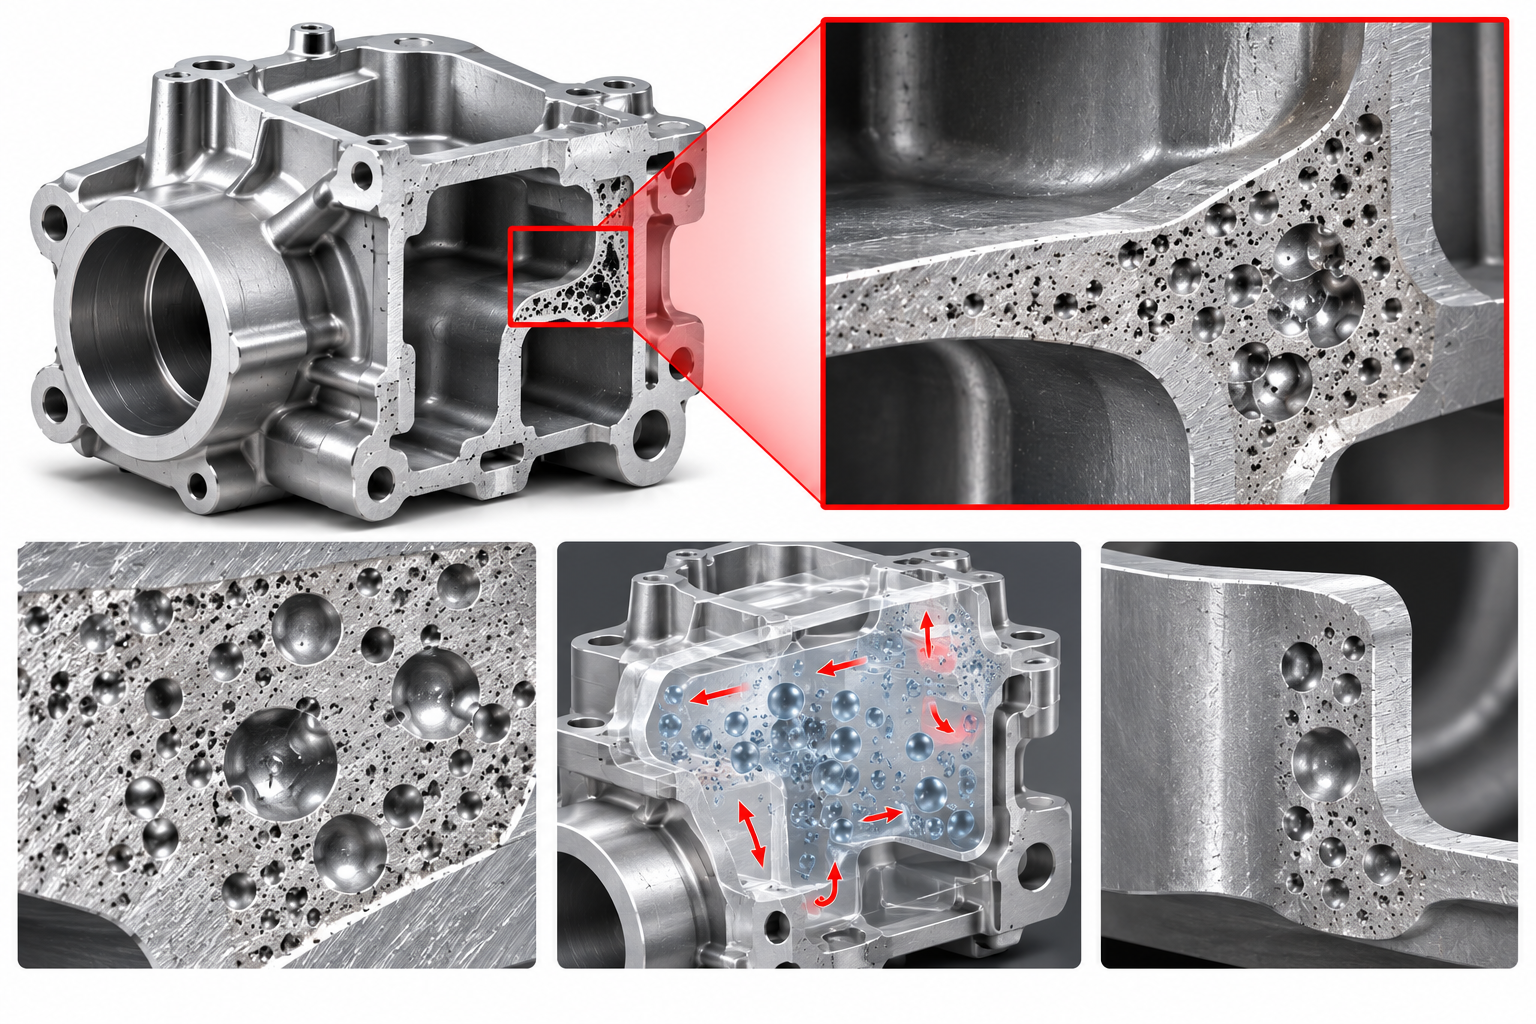
Gas porosity terbentuk ketika gas terperangkap di dalam hasil casting. Air entrapment selama proses pengisian die merupakan salah satu mekanisme yang perlu dievaluasi, bersama dengan kondisi molten metal dan karakteristik proses.
Langkah pengendalian dapat mencakup optimalisasi profil kecepatan plunger, peningkatan efektivitas sistem venting, evaluasi desain runner dan gate, serta penggunaan vacuum system apabila sesuai dengan kebutuhan proses.
6.2. Shrinkage Porosity
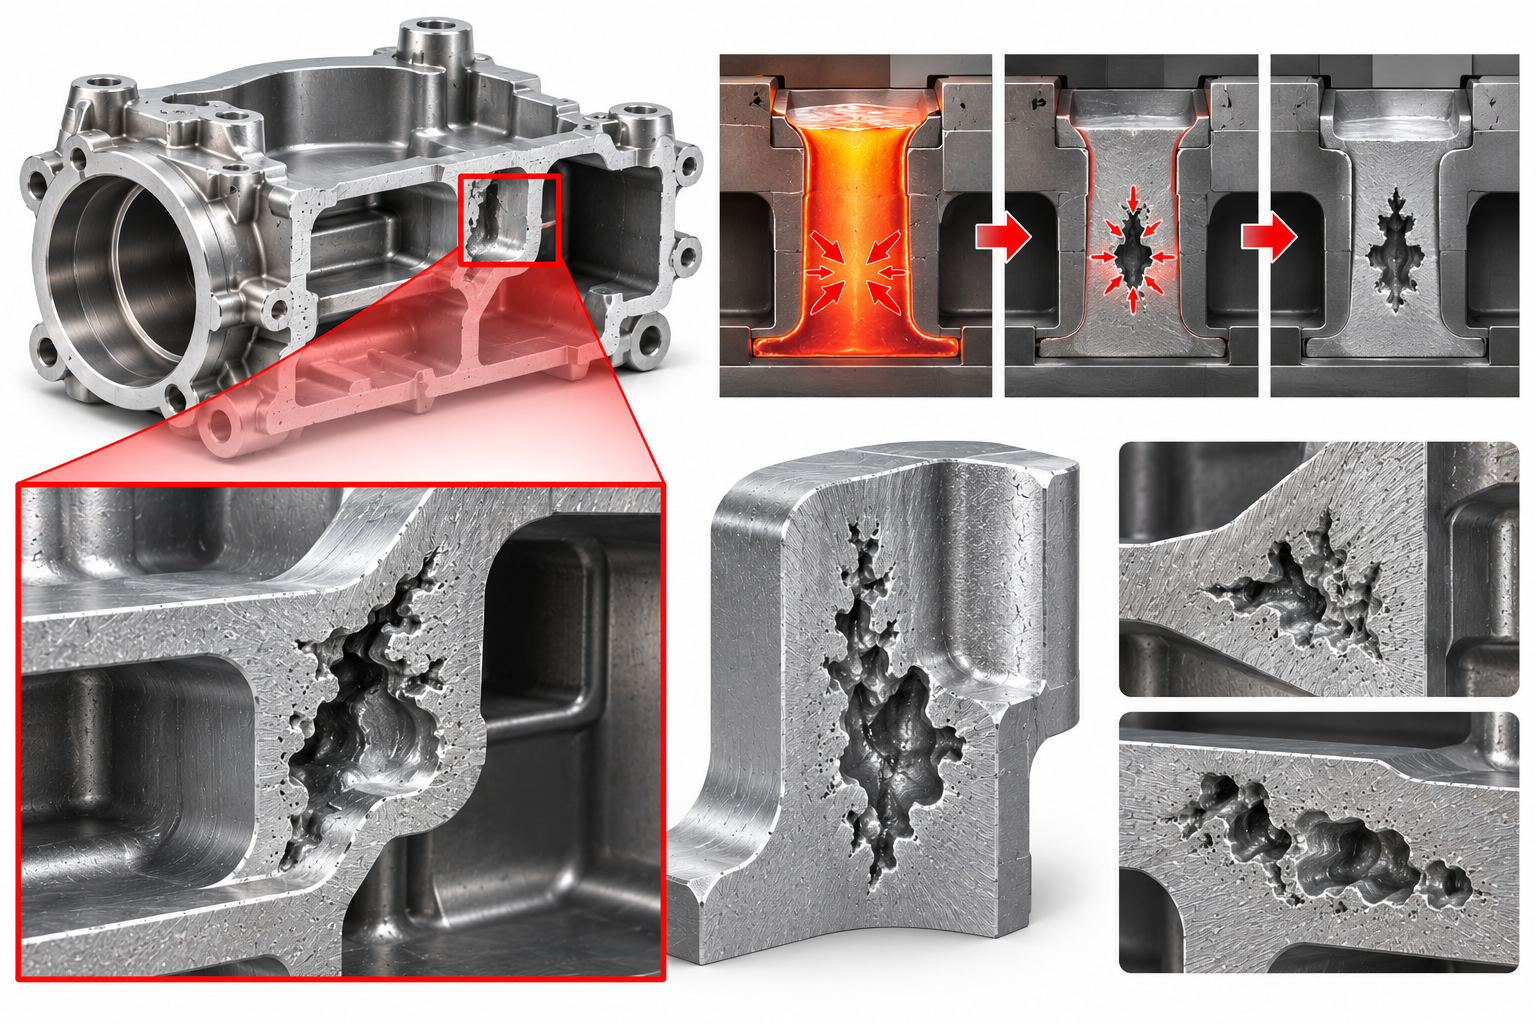
Shrinkage porosity berkaitan dengan perubahan volume saat paduan logam mengalami solidification serta kurang memadainya suplai logam (feeding) pada area tertentu. Risiko terbentuknya cacat ini dipengaruhi oleh distribusi ketebalan komponen, kondisi termal, lokasi gate, dan karakteristik solidification.
6.3. Cold Shut and Misrun
Sebagai contoh, cold shut terjadi ketika dua aliran molten metal bertemu tetapi tidak menyatu dengan sempurna. Sementara itu, misrun terjadi ketika molten metal tidak mampu mengisi seluruh cavity.
Faktor-faktor yang perlu dievaluasi meliputi temperatur molten metal, temperatur die, kecepatan injeksi, desain gate, serta kondisi aliran selama proses pengisian die.
6.4. Soldering
Soldering terjadi ketika material hasil casting melekat pada atau bereaksi dengan permukaan die. Akibatnya, soldering dapat mempersulit proses ejection, merusak permukaan hasil casting, dan meningkatkan kebutuhan perawatan die.
Oleh karena itu, pengendalian temperatur die, penggunaan die lubricant, pemilihan material die, serta pemeliharaan kondisi permukaan die dapat membantu mencegah terjadinya soldering.
6.5. Flash
Flash terbentuk ketika logam keluar melalui celah pada parting line atau bagian lain dari die. Sebagai contoh, gaya clamping yang terlalu tinggi atau terlalu rendah, keausan die, kerusakan permukaan parting line, atau kondisi proses yang tidak sesuai dapat menyebabkan terbentuknya flash.
Flash umumnya perlu dihilangkan melalui proses trimming. Selain itu, kondisi die dan parameter mesin perlu dievaluasi untuk mencegah cacat serupa terulang kembali.
7. Industrial Applications of HPDC
7.1. Industri otomotif
Dalam industri otomotif, produsen menggunakan HPDC untuk memproduksi transmission housing, motor housing, komponen struktural, serta berbagai komponen lain yang membutuhkan geometri kompleks dan proses produksi yang efisien.
7.2. Electronics and Electrical Industry
Dalam industri elektronik dan kelistrikan, HPDC dapat digunakan untuk memproduksi electronic enclosure, heat sink, dan housing yang membutuhkan akurasi dimensi serta pengelolaan termal (thermal management).
7.3. Industrial Machinery
Untuk mesin industri, produsen dapat menggunakan HPDC untuk memproduksi pump housing, gearbox housing, dan komponen mekanis tertentu, selama jenis material, persyaratan kekuatan, dan desain komponen sesuai dengan karakteristik proses tersebut.
7.4. Telecommunications
Produsen di industri telekomunikasi menggunakan HPDC untuk memproduksi enclosure dan structural housing yang membutuhkan bentuk presisi serta fitur terintegrasi.
7.5. Peralatan Konsumen dan Komersial (Consumer and Commercial Equipment)
Produsen peralatan konsumen dan komersial menggunakan komponen hasil die casting ketika bentuk, kualitas permukaan, jenis material, dan volume produksi yang dibutuhkan sesuai dengan karakteristik proses tersebut.
Meskipun demikian, pemilihan proses HPDC harus mempertimbangkan fungsi komponen, persyaratan kualitas, jenis paduan logam, dan volume produksi secara cermat. Pada akhirnya, tidak semua komponen dalam industri tersebut harus diproduksi menggunakan proses HPDC.
8. Faktor Utama dalam Optimalisasi Proses HPDC (Key Factors in HPDC Process Optimization)
Konsistensi hasil casting bergantung pada evaluasi seluruh elemen proses sebagai satu kesatuan sistem. Faktor-faktor utama berikut dapat menjadi panduan dalam melakukan evaluasi tersebut:
- Part design: Designer harus menyesuaikan ketebalan dinding (wall thickness), area transisi (transition areas), sudut draft, dan toleransi dimensi dengan kemampuan proses HPDC.
- Alloy selection: Engineer harus memilih paduan logam berdasarkan sifat mekanis, ketahanan terhadap korosi, temperatur operasional, serta castability (kemampuan material untuk dicor).
- Die design: Engineer menggunakan desain runner, gate, overflow, sistem venting, dan cooling channel untuk mengendalikan aliran molten metal serta distribusi temperatur.
- Injection parameters: Process engineer harus menyesuaikan parameter slow shot, fast shot, gate velocity, dan intensification pressure dengan karakteristik komponen yang diproduksi.
- Thermal control: Temperatur molten metal dan temperatur die memengaruhi perilaku pengisian (filling behavior) dan proses solidification.
- Melt quality: Komposisi paduan, kandungan gas, dan inklusi oksida (oxide inclusions) harus dikendalikan untuk menjaga konsistensi hasil produksi.
- Quality monitoring: Data proses, hasil inspeksi, dan analisis cacat membantu mengidentifikasi penyimpangan serta menentukan tindakan korektif yang diperlukan.
- Casting simulation: Simulation dapat membantu mengevaluasi pola pengisian (filling patterns), perpindahan panas (heat transfer), proses solidification, serta potensi cacat sebelum die diproduksi. Namun, hasil simulasi tetap harus divalidasi menggunakan data produksi aktual.
Pendekatan terpadu yang menggabungkan design engineering, casting simulation, pemantauan proses (process monitoring), dan inspeksi kualitas dapat membantu mengurangi proses trial and error serta meningkatkan stabilitas proses produksi.
9. Kesimpulan
High Pressure Die Casting (HPDC) menggunakan injeksi berkecepatan tinggi dan tekanan yang terkontrol untuk menghasilkan komponen dengan geometri kompleks dan akurasi dimensi yang tinggi.
Secara keseluruhan, proses HPDC menawarkan produktivitas tinggi, potensi otomasi, dan kemampuan menghasilkan komponen dengan bentuk mendekati bentuk akhir (near-net-shape). Meskipun demikian, kualitas hasil casting tetap ditentukan oleh kualitas molten metal, desain die, parameter injeksi, pengendalian termal, serta pengelolaan cacat (defect management).
Kesimpulannya, keberhasilan produksi HPDC tidak hanya bergantung pada kemampuan mesin. Tim produksi harus mengendalikan seluruh tahapan proses serta mendukung pengambilan keputusan dengan analisis engineering dan pemantauan kualitas untuk menghasilkan casting yang konsisten secara efisien.
References
- Adamane, A. R., Arnberg, L., Fiorese, E., Timelli, G., et al. (2015). “Influence of Injection Parameters on the Porosity and Tensile Properties of High-Pressure Die Cast Al-Si Alloys: A Review.” International Journal of Metalcasting, 9, 43–53. https://doi.org/10.1007/BF03355601
- Lordan, E., Zhang, Y., Dou, K., Jacot, A., Tzileroglou, C., Wang, S., Wang, Y., Patel, J., Lazaro-Nebreda, J., Zhou, X., Hashimoto, T., and Fan, Z. (2022). “High-Pressure Die Casting: A Review of Progress from the EPSRC Future LiME Hub.” Metals, 12(10), 1575. https://doi.org/10.3390/met12101575
- Butler, W. A. (2008). “High-Pressure Die Casting.” In ASM Handbook, Volume 15: Casting, pp. 715–718. ASM International. https://doi.org/10.31399/asm.hb.v15.a0005266
Your Industrial Solutions Partner
Solusi Mesin High Pressure Die Casting (HPDC) PTWI
PT Wilisindomas Indahmakmur (PTWI) menyediakan mesin High Pressure Die Casting (HPDC) untuk mendukung proses produksi yang efisien dan andal di industri Aluminium Die Casting.
Hubungi tim kami untuk mendapatkan informasi lebih lanjut mengenai spesifikasi mesin, konfigurasi, serta solusi yang disesuaikan dengan kebutuhan proses produksi Anda.
Diskusikan Kebutuhan Anda