Blog
High Pressure Die Casting (HPDC): Prinsip Kerja, Tahapan Proses, Keunggulan, dan Aplikasi Industri
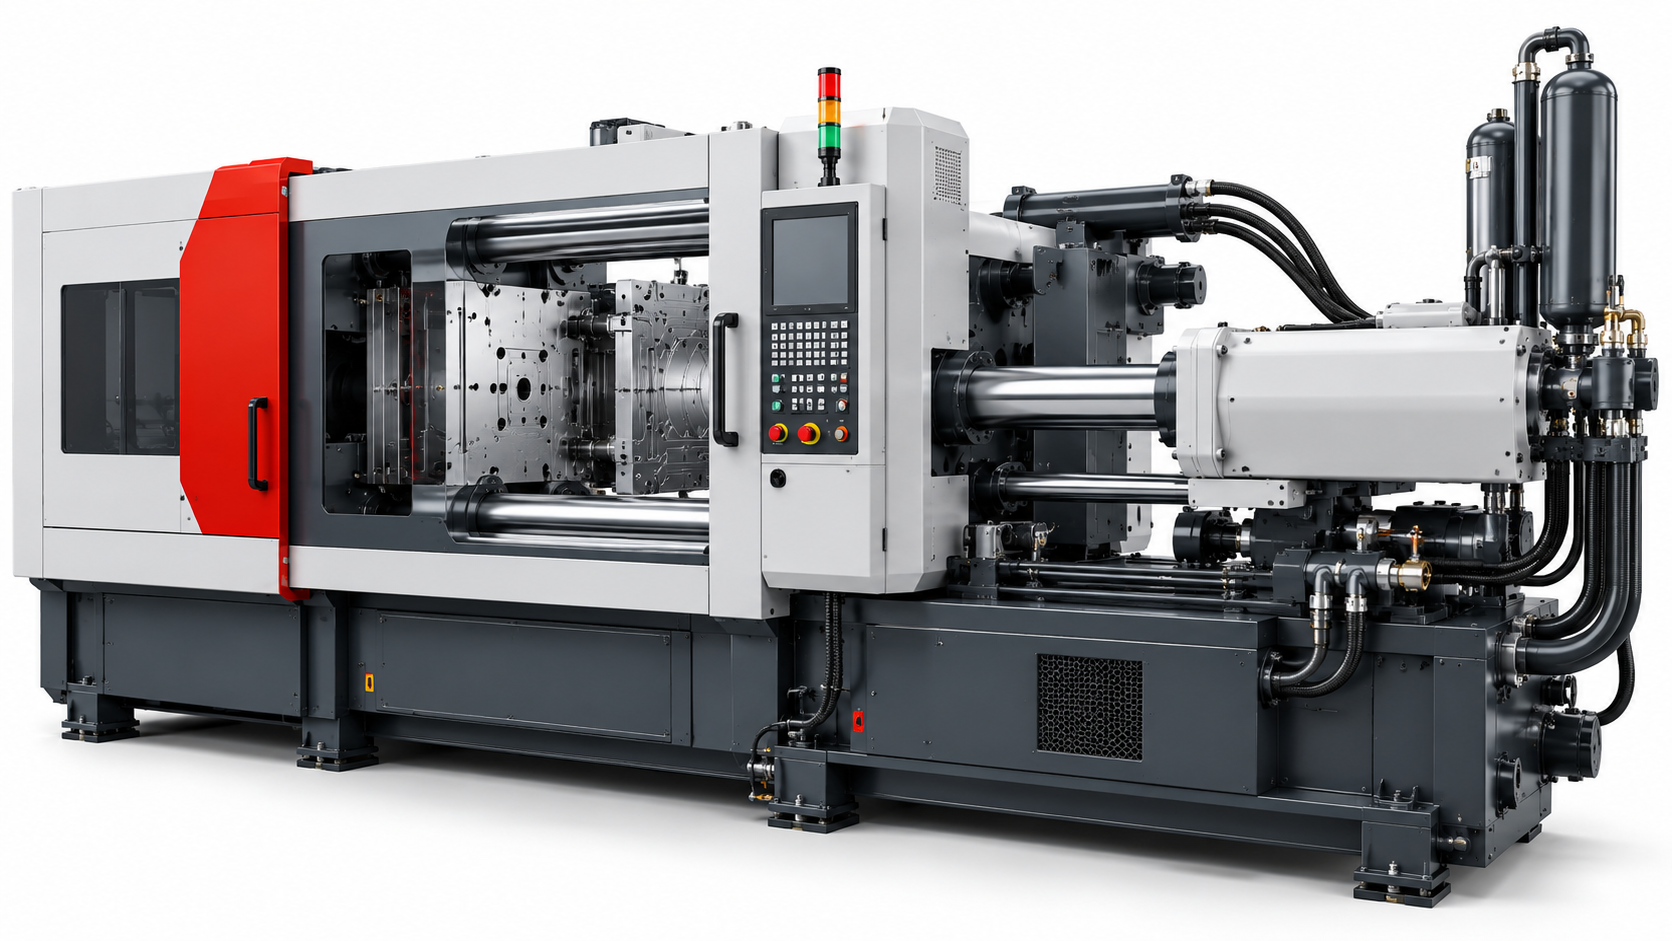
High Pressure Die Casting (HPDC) merupakan salah satu proses manufaktur yang banyak digunakan untuk menghasilkan komponen logam dengan geometri kompleks, akurasi dimensi yang baik, dan produktivitas tinggi. Proses ini bekerja dengan menginjeksikan molten metal ke dalam die menggunakan kecepatan dan tekanan yang terkontrol.
HPDC banyak diterapkan pada industri otomotif, elektronik, telekomunikasi, dan peralatan industri. Namun, kualitas hasil casting tidak hanya bergantung pada kemampuan mesin. Desain die, kualitas molten metal, injection parameters, dan pengendalian proses juga berperan penting.
1. Pendahuluan
Industri manufaktur terus membutuhkan komponen yang ringan, presisi, dan dapat diproduksi secara konsisten dalam jumlah besar. Kebutuhan ini mendorong penggunaan proses manufaktur yang mampu menggabungkan efisiensi produksi dengan kualitas komponen.
High Pressure Die Casting menjadi salah satu solusi untuk kebutuhan tersebut. Dalam proses ini, molten metal diinjeksikan dengan kecepatan tinggi ke dalam cavity pada die. Setelah cavity terisi, tekanan dipertahankan selama tahap tertentu hingga komponen mengalami solidification.
Meskipun HPDC menawarkan produktivitas tinggi, proses ini memiliki tantangan teknis. Air entrapment, porosity, incomplete filling, dan masalah pada permukaan die dapat memengaruhi kualitas produk. Oleh karena itu, pemahaman terhadap setiap tahapan proses menjadi dasar untuk meningkatkan kualitas casting dan menjaga efisiensi produksi.
2. Pengertian High Pressure Die Casting
High Pressure Die Casting adalah proses pengecoran logam dengan menginjeksikan molten metal ke dalam die menggunakan tekanan dan kecepatan tinggi. Die biasanya terbuat dari material baja perkakas dan dirancang untuk digunakan berulang kali dalam siklus produksi.
Berbeda dengan gravity casting, yang mengandalkan gravitasi untuk mengisi cavity, HPDC menggunakan sistem injeksi untuk mendorong molten metal masuk ke dalam die. Karakteristik ini memungkinkan produksi komponen dengan detail geometris yang kompleks dan dinding relatif tipis, selama desain komponen serta kondisi proses mendukungnya.
Material yang umum digunakan mencakup aluminium, zinc, dan magnesium alloys. Pemilihan alloy ditentukan oleh kebutuhan mekanis, berat komponen, ketahanan korosi, temperatur kerja, dan persyaratan aplikasi akhir.
2.1. Cold Chamber Die Casting
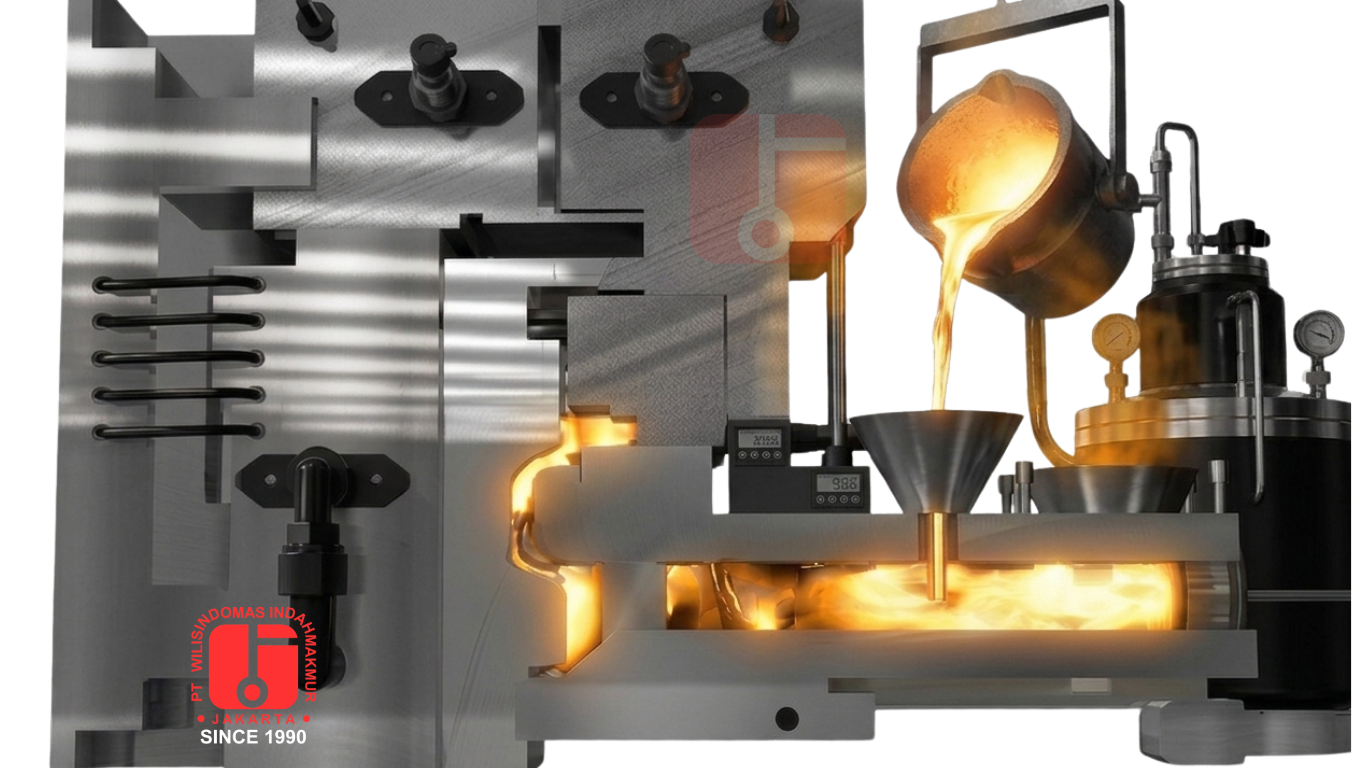
Pada cold chamber system, molten metal dituangkan ke dalam shot sleeve sebelum didorong oleh plunger menuju cavity. Sistem ini umum digunakan untuk aluminium alloys dan magnesium alloys.
Karena molten metal dimasukkan ke dalam injection system untuk setiap siklus, pengendalian metal dosing, temperatur, dan kondisi shot sleeve menjadi bagian penting dari proses.
2.2. Hot Chamber Die Casting
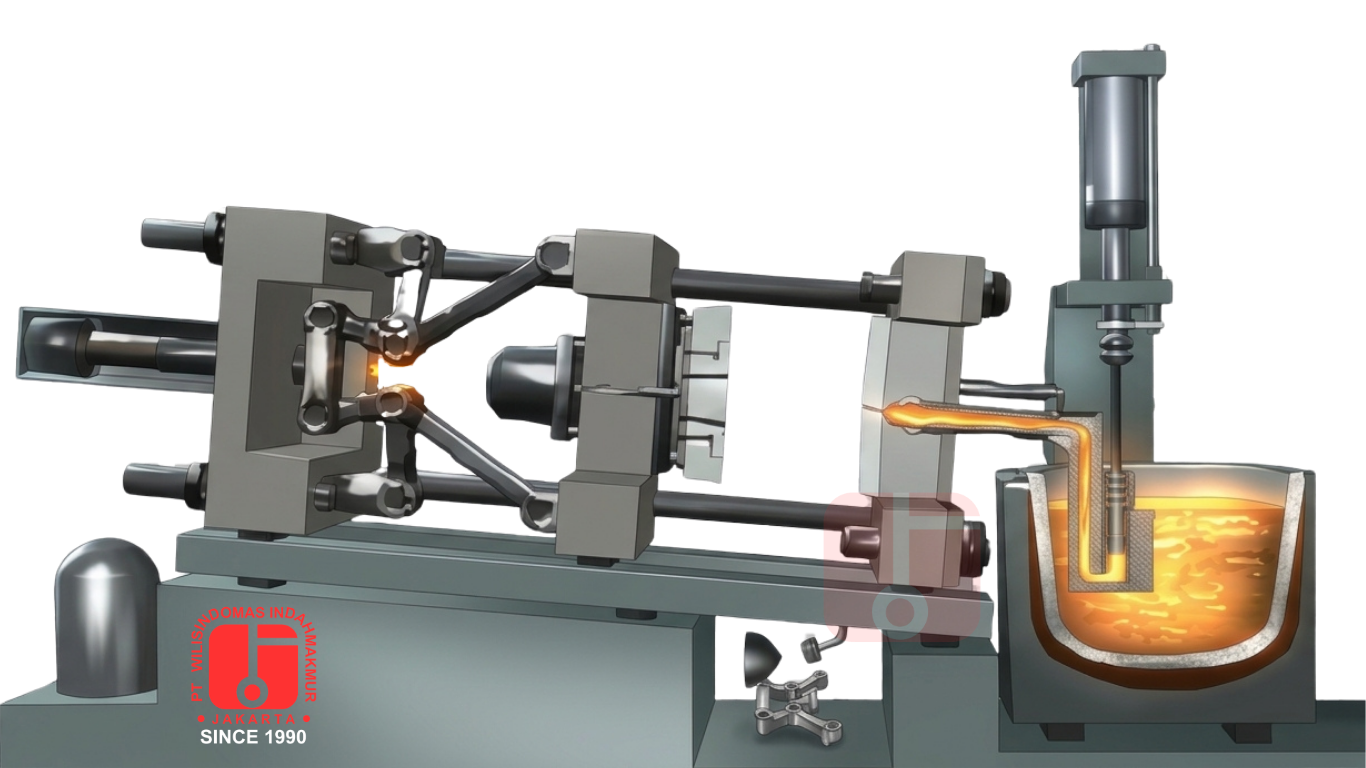
Pada hot chamber system, mekanisme injection terhubung langsung dengan wadah molten metal. Konfigurasi ini memungkinkan pengisian berlangsung cepat dan umumnya digunakan untuk zinc alloys serta material lain yang sesuai dengan karakteristik sistem tersebut.
Pemilihan antara cold chamber dan hot chamber bergantung pada jenis alloy, temperatur proses, karakteristik mesin, dan kebutuhan produksi.
3. Prinsip Kerja HPDC
Prinsip utama HPDC adalah mengisi cavity dengan molten metal melalui high-speed injection, kemudian mengendalikan tekanan dan kondisi termal selama proses solidification.
- Die filling: Plunger mendorong molten metal melalui shot sleeve, runner, dan gate menuju cavity.
- Intensification: Tekanan ditingkatkan atau dipertahankan sesuai profil mesin untuk mendukung pengisian dan proses pembekuan.
- Solidification: Panas berpindah dari molten metal ke die hingga komponen membentuk struktur padat.
- Ejection: Die dibuka dan casting dikeluarkan setelah cukup membeku.
Kecepatan plunger, gate velocity, intensification pressure, molten metal temperature, dan die temperature merupakan parameter penting yang perlu dikendalikan. Kombinasi parameter tersebut memengaruhi pola aliran, kemungkinan air entrapment, solidification, dan kualitas akhir casting.
Tekanan tinggi tidak secara otomatis menjamin casting bebas defect. Desain runner dan gate, sistem venting, serta profil injection harus dirancang agar cavity terisi dengan baik dan udara dapat dikeluarkan secara efektif.
4. Tahapan Proses HPDC
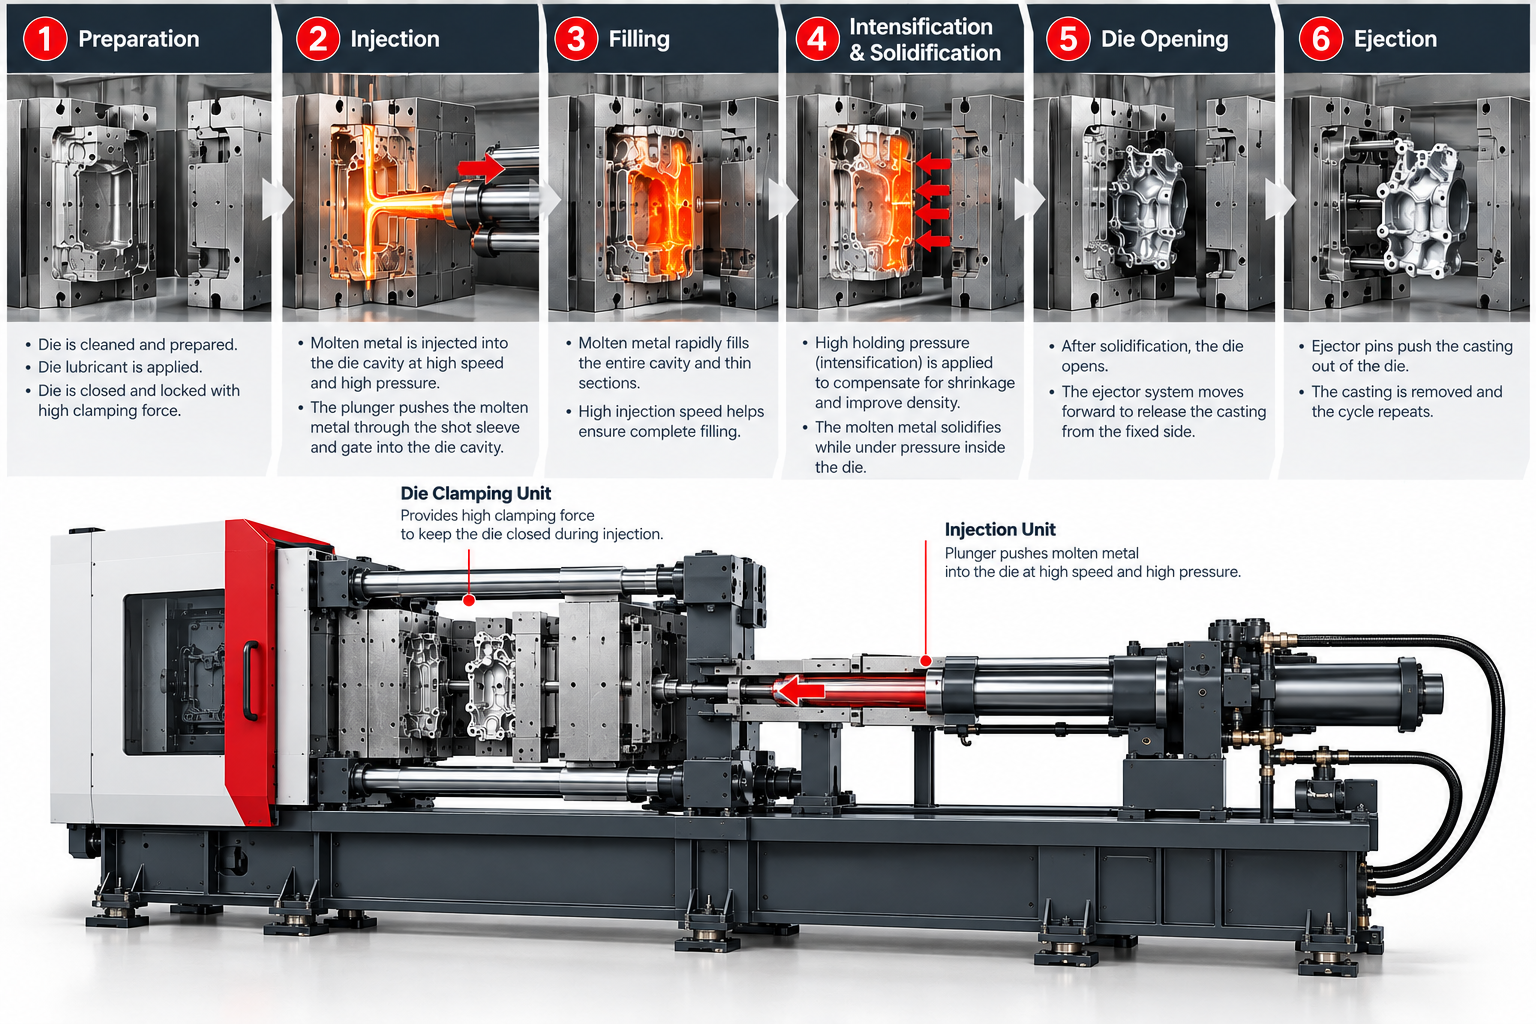
4.1. Persiapan Die
Sebelum produksi dimulai, die diperiksa untuk memastikan kondisinya sesuai dengan kebutuhan proses. Persiapan meliputi pemeriksaan permukaan, pengaturan temperatur, pembersihan, serta aplikasi die lubricant sesuai kebutuhan.
Die lubricant membantu mengurangi risiko soldering, mendukung release casting, dan memengaruhi perpindahan panas antara casting dan die. Aplikasi yang terlalu banyak atau tidak merata dapat memengaruhi kualitas permukaan dan kestabilan proses.
Sistem venting dan vacuum system, jika digunakan, juga perlu diperiksa untuk membantu mengurangi udara yang terperangkap selama die filling.
4.2. Persiapan Molten Metal
Molten metal disiapkan melalui proses melting dan dipertahankan pada temperatur yang sesuai sebelum dipindahkan ke mesin HPDC. Pengendalian temperatur harus mempertimbangkan jenis alloy, kebutuhan filling, dan karakteristik solidification.
Selain temperatur, melt quality juga perlu diperhatikan. Kandungan gas, oxide inclusions, dan perubahan komposisi alloy dapat memengaruhi kualitas casting. Karena itu, pengendalian proses melting, melt treatment, dan transfer menjadi bagian penting dalam menjaga konsistensi hasil.
4.3. Pengisian Shot Sleeve dan Injection
Pada cold chamber HPDC, molten metal dituangkan ke dalam shot sleeve. Plunger kemudian bergerak untuk mendorong molten metal melalui runner dan gate menuju cavity.
Gerakan plunger biasanya dibagi menjadi slow shot dan fast shot. Slow shot membantu mengendalikan pergerakan molten metal di dalam shot sleeve, sedangkan fast shot digunakan untuk mengisi cavity dalam waktu singkat.
Profil kecepatan plunger harus disesuaikan dengan desain die, karakteristik alloy, dan kebutuhan komponen. Profil yang tidak sesuai dapat meningkatkan turbulensi, air entrapment, dan pembentukan oxide films di dalam casting.
4.4. Intensification dan Solidification
Setelah cavity terisi, intensification pressure diterapkan sesuai parameter proses. Tekanan ini membantu mempertahankan kondisi tekanan selama tahap pembekuan, tetapi efektivitasnya bergantung pada kondisi gate dan jalur feeding sebelum mengalami solidification.
Selama solidification, panas berpindah dari molten metal ke die. Perbedaan temperatur, distribusi ketebalan, dan karakteristik alloy memengaruhi laju pembekuan serta kemungkinan terbentuknya shrinkage porosity.
Pengendalian tekanan tidak dapat menghilangkan seluruh jenis porosity. Oleh karena itu, desain die, gate location, thermal balance, dan injection parameters harus dievaluasi secara bersamaan.
4.5. Pembukaan Die dan Ejection
Setelah casting cukup membeku, die dibuka dan ejector system mendorong casting keluar dari cavity. Kondisi ejection harus dikendalikan untuk mengurangi risiko deformation, cracking, atau kerusakan permukaan.
Soldering, draft angle yang tidak memadai, dan kondisi temperatur yang tidak sesuai dapat meningkatkan kesulitan saat casting dikeluarkan. Pemeriksaan die secara berkala membantu menjaga kestabilan proses.
4.6. Trimming dan Finishing
Casting yang keluar dari mesin umumnya masih memiliki sisa material pada gate, runner, dan overflow. Sisa tersebut dipisahkan melalui proses trimming.
Proses finishing dapat meliputi deburring, surface treatment, machining, dan operasi tambahan sesuai kebutuhan desain. Tidak semua casting membutuhkan seluruh proses tersebut.
4.7. Pemeriksaan Kualitas
Quality inspection dilakukan untuk memastikan casting memenuhi spesifikasi yang ditetapkan. Metode pemeriksaan dapat mencakup:
- Visual inspection untuk menemukan surface defects.
- Dimensional inspection untuk memeriksa ukuran dan toleransi.
- Leak testing untuk komponen yang harus kedap terhadap gas atau fluida.
- Mechanical testing sesuai persyaratan aplikasi.
- Radiography atau metode non-destructive testing lainnya untuk mengevaluasi internal defects jika diperlukan.
Metode inspeksi harus disesuaikan dengan fungsi komponen, spesifikasi pelanggan, dan risiko kegagalan pada aplikasi akhir.
5. Keunggulan HPDC
5.1. Produktivitas Tinggi
HPDC memiliki siklus produksi yang relatif singkat dan dapat digunakan untuk produksi berulang dalam volume besar. Ketika die design dan process parameters telah dioptimalkan, proses ini dapat mendukung output yang tinggi dengan hasil yang konsisten.
5.2. Geometri Kompleks
HPDC dapat menghasilkan komponen dengan geometri kompleks, detail yang terintegrasi, dan dinding relatif tipis. Pada desain tertentu, beberapa fitur dapat digabungkan dalam satu casting sehingga mengurangi jumlah komponen yang perlu dirakit.
5.3. Akurasi Dimensi
Penggunaan permanent die membantu menghasilkan dimensi yang konsisten selama kondisi die dan parameter proses terkendali. Namun, dimensional accuracy tetap dipengaruhi oleh shrinkage, thermal conditions, die wear, dan kestabilan produksi.
5.4. Potensi Otomatisasi
Proses injection, ejection, trimming, dan beberapa tahap inspection dapat diintegrasikan dengan sistem automation. Integrasi ini membantu meningkatkan repeatability dan mengurangi ketergantungan pada pekerjaan manual.
5.5. Efisiensi Material dan Produksi
HPDC dapat menghasilkan komponen mendekati bentuk akhir (near-net shape), sehingga kebutuhan machining dapat dikurangi untuk desain tertentu. Namun, efisiensi material dan biaya produksi harus mempertimbangkan runner, gate, scrap rate, investasi die, serta kebutuhan finishing.
6. Cacat yang Umum Terjadi pada HPDC
Casting defects dapat berasal dari kombinasi melt quality, die design, injection parameters, dan kondisi termal. Identifikasi penyebabnya perlu didasarkan pada pemeriksaan aktual dan data proses, bukan hanya penampilan defect.
6.1. Gas Porosity
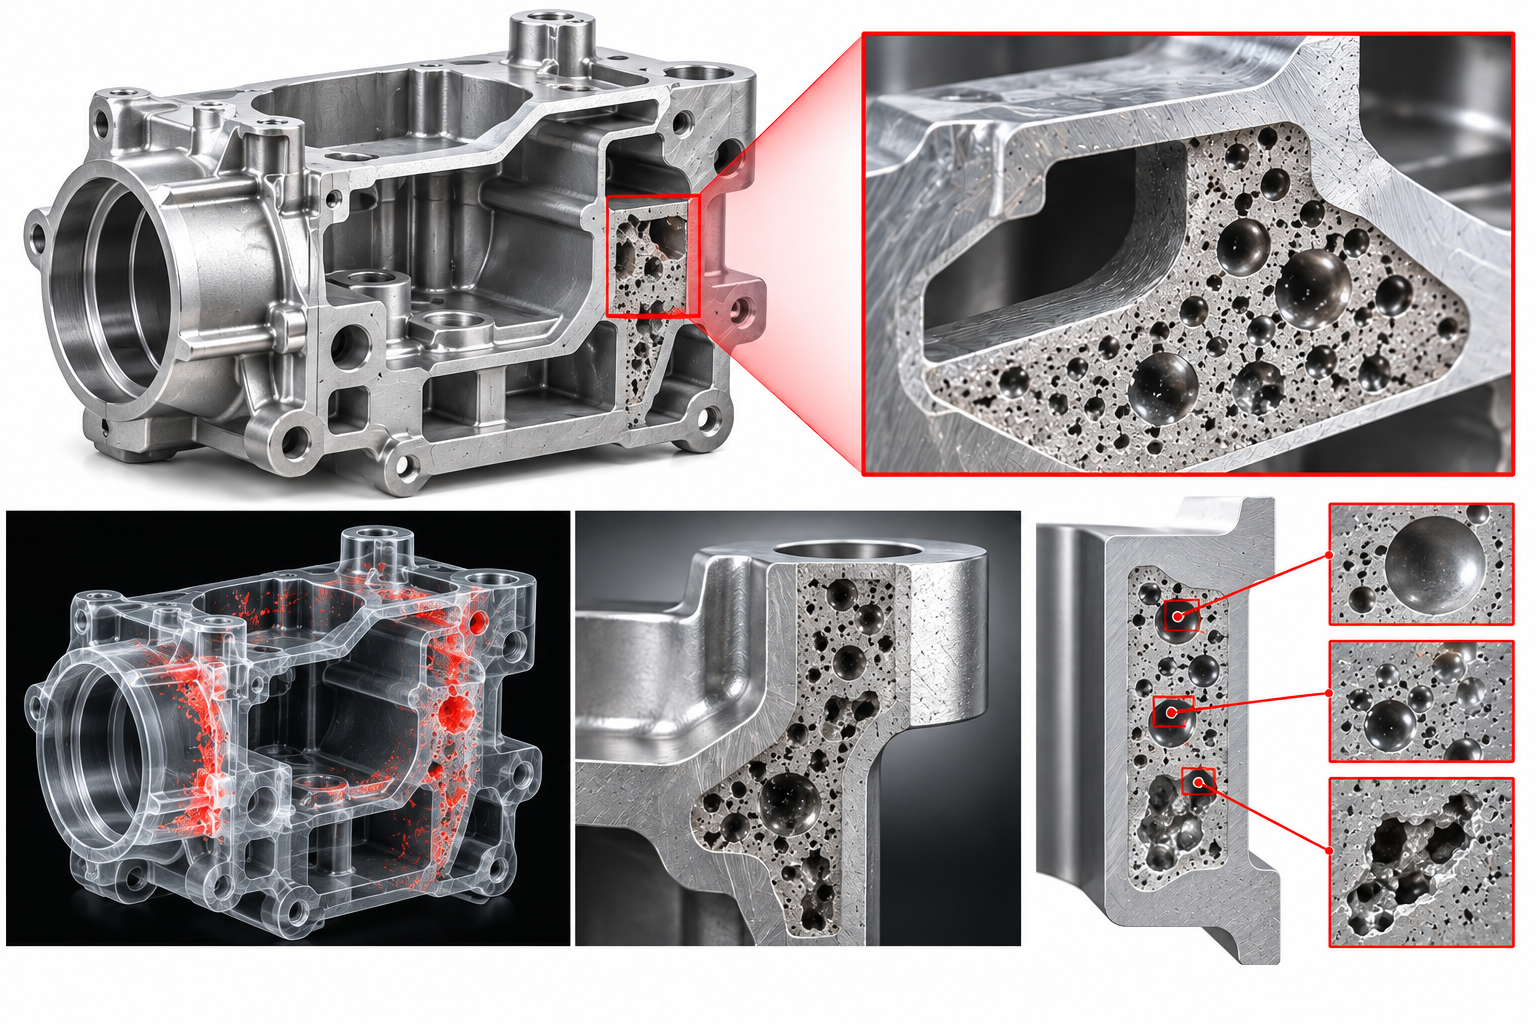
Gas porosity terbentuk ketika gas terperangkap di dalam casting. Air entrapment selama die filling merupakan salah satu mekanisme yang perlu dievaluasi, bersama dengan kondisi molten metal dan karakteristik proses.
Upaya pengendalian dapat mencakup optimasi plunger speed profile, perbaikan venting, evaluasi runner dan gate, serta penggunaan vacuum system apabila sesuai dengan kebutuhan proses.
6.2. Shrinkage Porosity
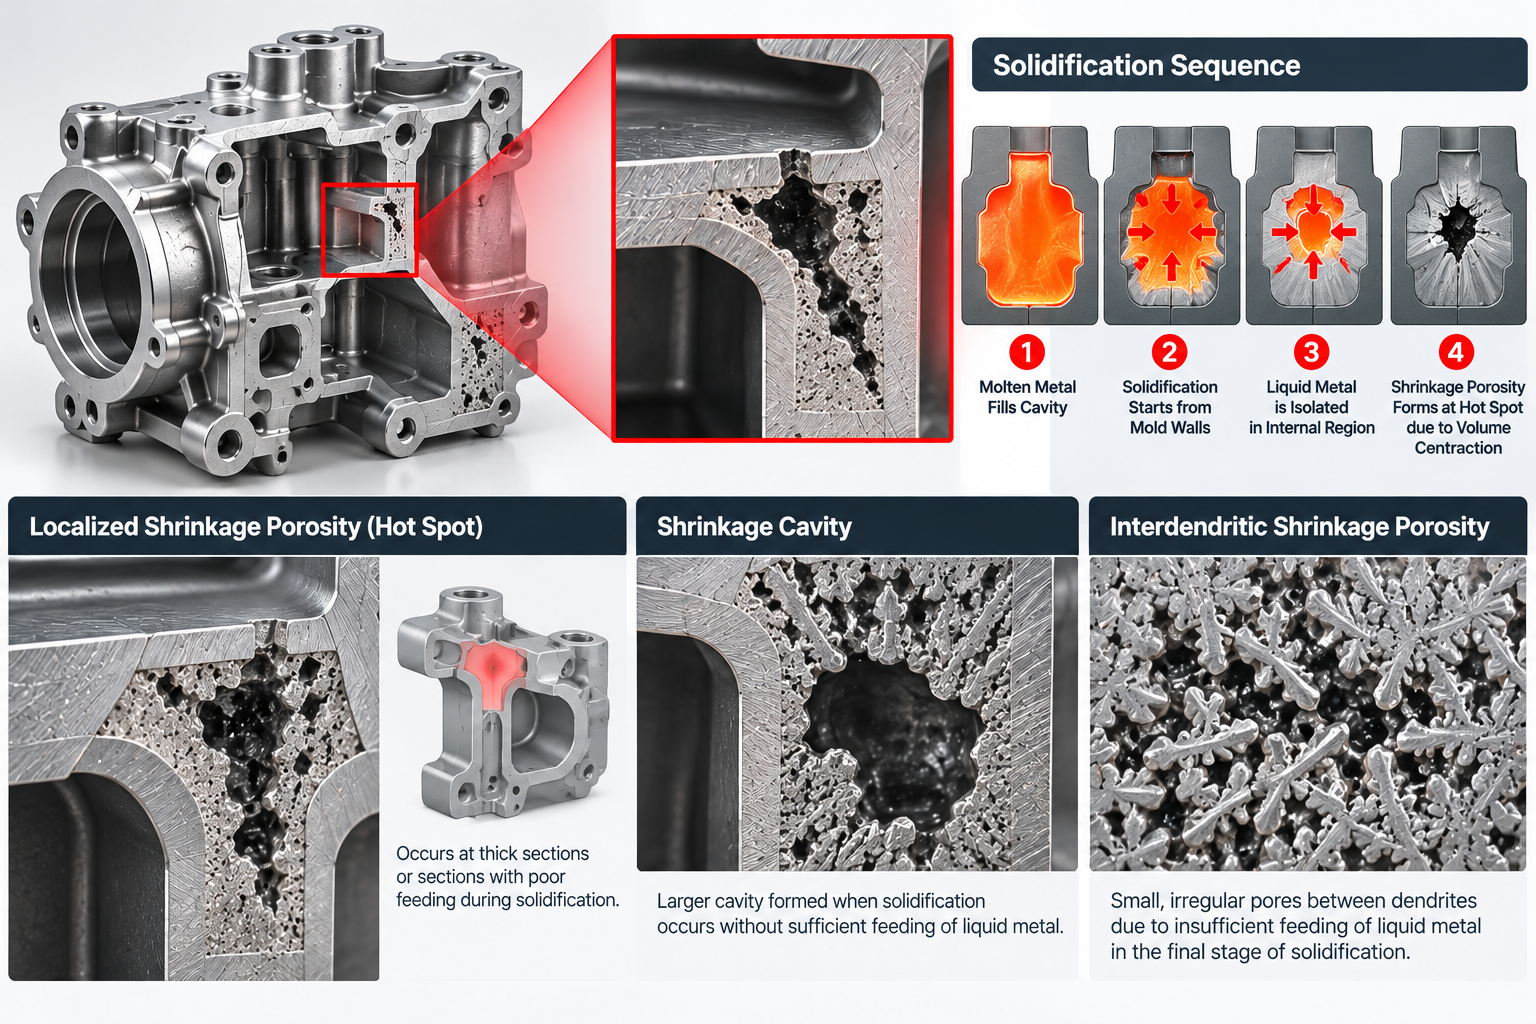
Shrinkage porosity berkaitan dengan perubahan volume saat alloy membeku dan kondisi feeding yang tidak memadai pada area tertentu. Risiko dapat dipengaruhi oleh distribusi ketebalan, thermal conditions, gate location, dan karakteristik solidification.
6.3. Cold Shut dan Misrun
Cold shut terjadi ketika dua aliran molten metal bertemu tetapi tidak menyatu dengan baik. Misrun terjadi ketika molten metal gagal mengisi seluruh bagian cavity.
Penyebab yang perlu dievaluasi meliputi molten metal temperature, die temperature, injection speed, gate design, dan kondisi aliran selama die filling.
6.4. Soldering
Soldering terjadi ketika material casting menempel atau berinteraksi dengan permukaan die. Kondisi ini dapat menyulitkan ejection, merusak permukaan casting, dan meningkatkan kebutuhan perawatan die.
Pengendalian die temperature, die lubricant, material die, dan kondisi permukaan merupakan bagian dari upaya pencegahan.
6.5. Flash
Flash merupakan lapisan tipis logam yang keluar melalui celah pada parting line atau area lain pada die. Kondisi ini dapat berkaitan dengan clamping force, die wear, kerusakan parting surface, atau kondisi proses yang tidak sesuai.
Flash umumnya memerlukan trimming dan evaluasi terhadap kondisi die serta parameter mesin untuk mencegah masalah berulang.
7. Aplikasi HPDC di Berbagai Industri
7.1. Industri Otomotif
HPDC digunakan untuk berbagai komponen otomotif, termasuk transmission housing, motor housing, structural components, dan komponen lain yang membutuhkan kombinasi geometri kompleks dan efisiensi produksi.
7.2. Industri Elektronik dan Kelistrikan
Pada industri elektronik dan kelistrikan, HPDC dapat digunakan untuk electronic enclosures, heat sinks, dan housing yang membutuhkan akurasi dimensi serta pengelolaan panas.
7.3. Mesin dan Peralatan Industri
Komponen seperti pump housing, gearbox housing, dan bagian mekanis tertentu dapat diproduksi menggunakan HPDC jika persyaratan material, kekuatan, dan desainnya sesuai.
7.4. Industri Telekomunikasi
HPDC dapat digunakan untuk enclosure dan structural housing pada perangkat telekomunikasi yang membutuhkan bentuk presisi dan integrasi fitur.
7.5. Peralatan Konsumen dan Komersial
Berbagai peralatan konsumen dan komersial menggunakan die-cast components ketika kebutuhan bentuk, surface finish, material, dan production volume sesuai dengan kemampuan proses.
Pemilihan HPDC tetap harus mempertimbangkan fungsi komponen, kebutuhan kualitas, alloy yang digunakan, dan volume produksi. Tidak semua komponen pada industri tersebut harus diproduksi melalui proses HPDC.
8. Faktor Penting dalam Optimasi Proses HPDC
Untuk memperoleh casting yang konsisten, seluruh elemen proses perlu dievaluasi sebagai satu sistem. Beberapa faktor utama meliputi:
- Part design: Wall thickness, transition areas, draft angle, dan toleransi harus sesuai dengan kemampuan proses.
- Alloy selection: Pemilihan alloy perlu mempertimbangkan mechanical properties, corrosion resistance, operating temperature, dan castability.
- Die design: Runner, gate, overflow, venting, dan cooling channels memengaruhi aliran molten metal serta distribusi temperatur.
- Injection parameters: Slow shot, fast shot, gate velocity, dan intensification pressure perlu disesuaikan dengan karakteristik komponen.
- Thermal control: Molten metal temperature dan die temperature memengaruhi filling behaviour dan solidification.
- Melt quality: Komposisi alloy, gas content, dan oxide inclusions perlu dikendalikan untuk menjaga konsistensi hasil.
- Quality monitoring: Process data, inspection results, dan defect analysis membantu mengidentifikasi penyimpangan dan menentukan corrective action.
- Casting simulation: Simulasi dapat membantu mengevaluasi filling pattern, heat transfer, solidification, dan potensi defect sebelum die diproduksi. Hasil simulasi tetap perlu divalidasi dengan data produksi aktual.
Pendekatan terpadu antara design engineering, casting simulation, process monitoring, dan quality inspection dapat membantu mengurangi trial and error serta meningkatkan stabilitas proses.
9. Kesimpulan
High Pressure Die Casting merupakan proses manufaktur yang menggunakan high-speed injection dan tekanan terkontrol untuk menghasilkan komponen dengan geometri kompleks dan dimensional accuracy yang baik.
Keunggulan HPDC meliputi high productivity, potensi automation, dan kemampuan menghasilkan komponen mendekati bentuk akhir. Namun, kualitas casting tetap dipengaruhi oleh melt quality, die design, injection parameters, thermal control, dan pengendalian defect.
Oleh karena itu, keberhasilan HPDC tidak hanya bergantung pada kemampuan mesin. Pengendalian seluruh rangkaian proses, didukung oleh engineering analysis dan quality monitoring, merupakan kunci untuk menghasilkan casting yang konsisten dan efisien.
Referensi Ilmiah
- Adamane, A. R., Arnberg, L., Fiorese, E., Timelli, G., et al. (2015). "Influence of Injection Parameters on the Porosity and Tensile Properties of High-Pressure Die Cast Al-Si Alloys: A Review." International Journal of Metalcasting, 9, 43–53. https://doi.org/10.1007/BF03355601
- Lordan, E., Zhang, Y., Dou, K., Jacot, A., Tzileroglou, C., Wang, S., Wang, Y., Patel, J., Lazaro-Nebreda, J., Zhou, X., Hashimoto, T., and Fan, Z. (2022). "High-Pressure Die Casting: A Review of Progress from the EPSRC Future LiME Hub." Metals, 12(10), 1575. https://doi.org/10.3390/met12101575
- Butler, W. A. (2008). "High-Pressure Die Casting." In ASM Handbook, Volume 15: Casting, pp. 715–718. ASM International. https://doi.org/10.31399/asm.hb.v15.a0005266
Your Industrial Solutions Partner
Solusi Mesin High Pressure Die Casting dari PTWI
PT Wilisindomas Indahmakmur (PTWI) menyediakan mesin High Pressure Die Casting (HPDC) untuk mendukung kebutuhan produksi industri Aluminium Die Casting.
Hubungi tim kami untuk mendapatkan informasi lebih lanjut mengenai spesifikasi mesin, konfigurasi, dan solusi yang sesuai dengan kebutuhan proses produksi Anda.
Diskusikan Kebutuhan Anda